
Informasi Kontak
-
 Jalan Wangshan, Distrik Jiangbei, Ningbo, Zhejiang, Cina
-
 86-135-64796935
Dapatkan Penawaran
Biaya Khas Cetakan Die Casting: Apa yang Diharapkan Pembeli dan Mengapa Bervariasi
2026-08-20
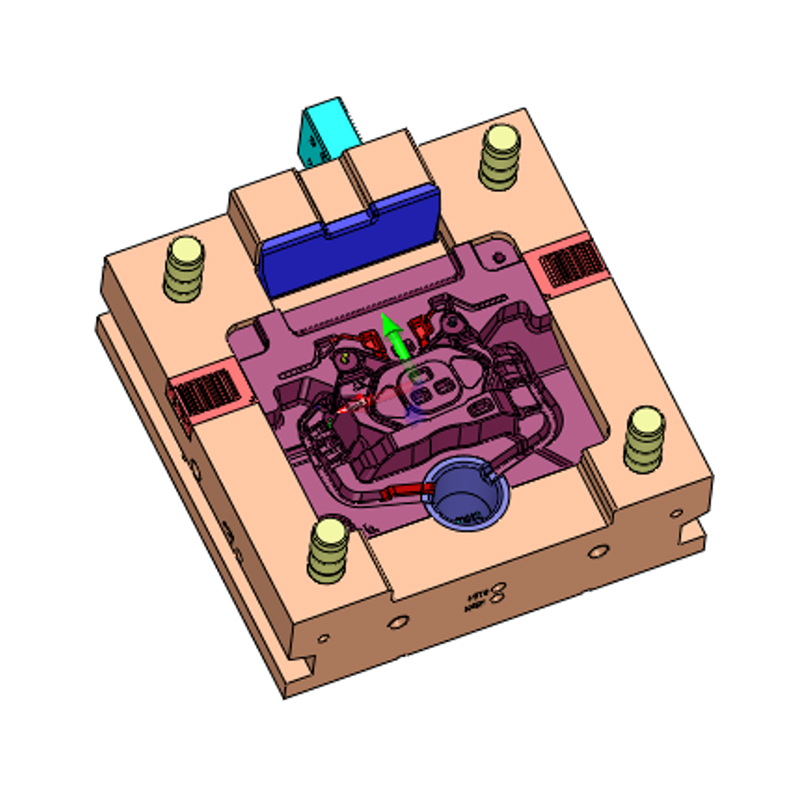
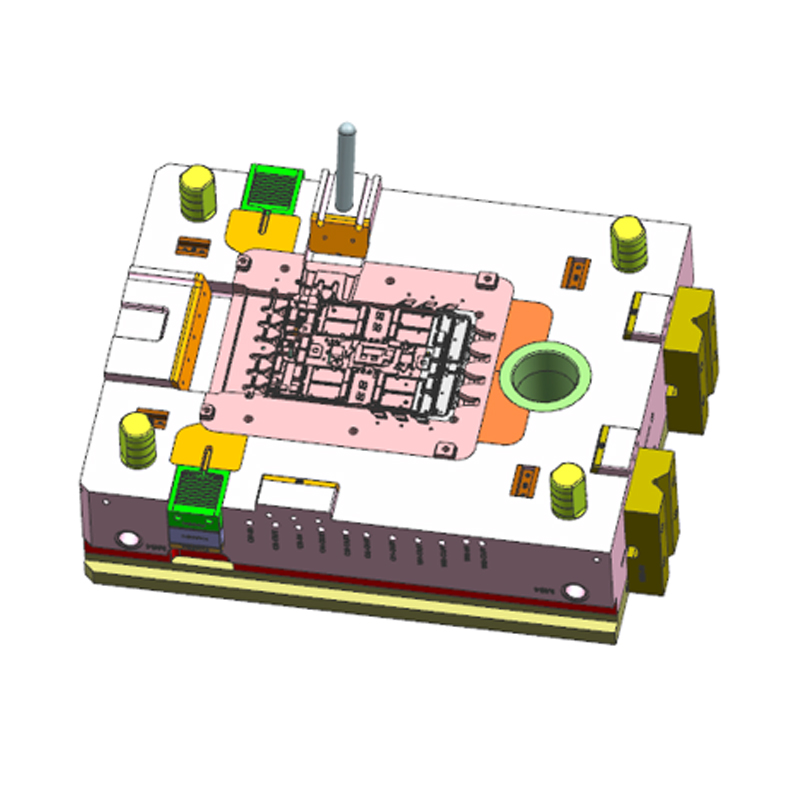
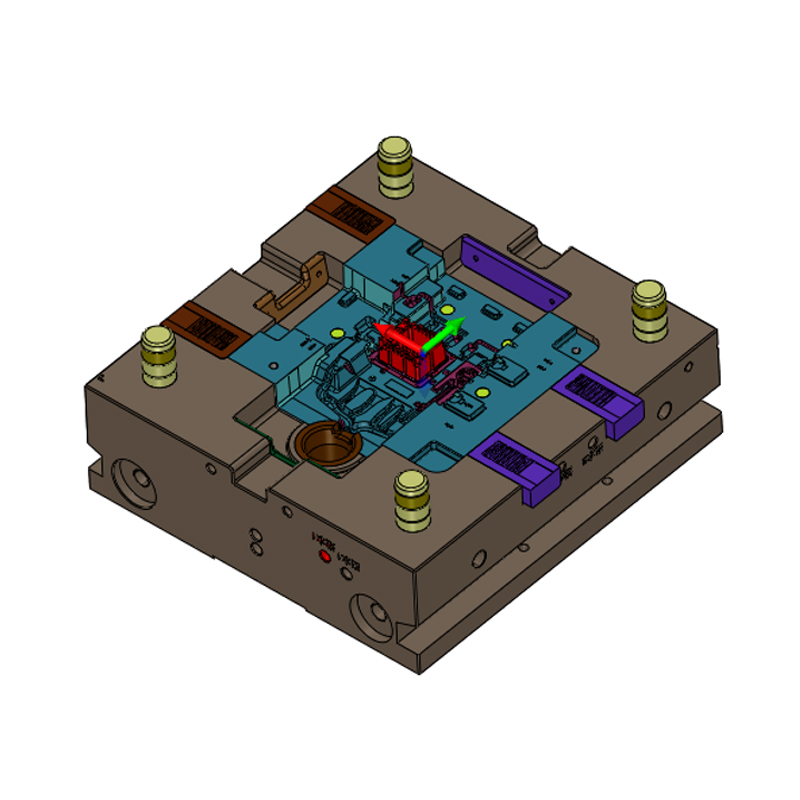
Bayangkan Anda mencari suku cadang die cast untuk komponen otomotif baru. Anda mengirim file CAD yang sama ke tiga pemasok cetakan, dan penawaran mereka untuk alat tersebut adalah $8.500, $22.000, dan $46.000. Yang mana yang benar? Kenyataannya adalah tidak satupun dari mereka dapat dinilai berdasarkan jumlahnya saja. Biaya khas cetakan die casting adalah kisaran, bukan poin: perkakas paduan seng sederhana mungkin mulai sekitar $3.000, sedangkan cetakan aluminium atau magnesium kompleks dengan banyak slide, sisipan, dan pendingin internal dapat dengan mudah mencapai $100.000 atau lebih.
Alasan penyebaran ini adalah karena cetakan die casting adalah peralatan produksi yang dirancang khusus, bukan komoditas. Harganya mencerminkan geometri komponen, paduan yang dituang, volume produksi yang diharapkan, jumlah rongga, masa pakai alat yang diperlukan, dan tingkat kontrol proses yang diperlukan untuk mempertahankan toleransi yang ketat. Artikel ini menjelaskan bagaimana biaya cetakan disusun, apa yang mendorong kenaikan atau penurunan angka, dan bagaimana pembeli dapat menganggarkan anggaran secara realistis dan menghindari kesalahan yang merugikan.
Memahami bagaimana harga cetakan dibuat adalah langkah pertama menuju anggaran yang realistis. Cetakan seharga $5.000 dan cetakan seharga $90.000 keduanya dapat disebut “alat pengecoran mati”, tetapi keduanya berbeda dalam hampir semua hal fisik dan teknik. Mari kita uraikan faktor-faktor pendorong biaya utama.
Ukuran fisik cetakan adalah faktor yang paling jelas. Rumah pengontrol elektronik kecil mungkin cocok dengan dasar cetakan berukuran 300 mm kali 300 mm, sedangkan rumah transmisi penuh atau rumah motor memerlukan dasar cetakan yang berukuran lebih dari 1.200 mm dalam satu arah. Volume baja bertambah seiring dengan luas tapak dan secara linier seiring dengan ketebalan. Cetakan yang lebih besar berarti lebih banyak baja cetakan, lebih banyak jam pengerjaan, CNC yang lebih besar, dan, seringkali, mesin die casting yang lebih besar untuk pengambilan sampel. Bukan hal yang aneh jika cetakan kecil memiliki berat di bawah 300 kg dan cetakan otomotif besar memiliki berat lebih dari 5 ton.
Untuk produk tipikal seperti braket otomotif, jejak cetakannya mungkin sedang, namun untuk komponen struktural seperti menara kejut atau baki baterai, selubung komponen saja dapat melipatgandakan biaya perkakas dibandingkan dengan komponen kecil rumit serupa. Pembeli sering kali meremehkan dampak dimensi keseluruhan karena mereka berfokus pada jumlah fitur dibandingkan ukuran dasar.
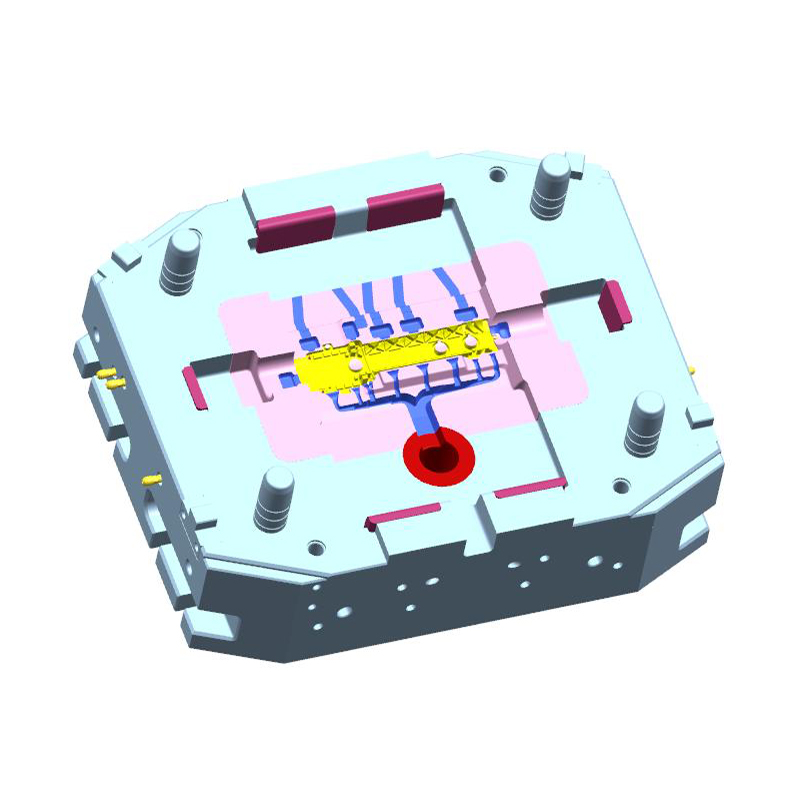
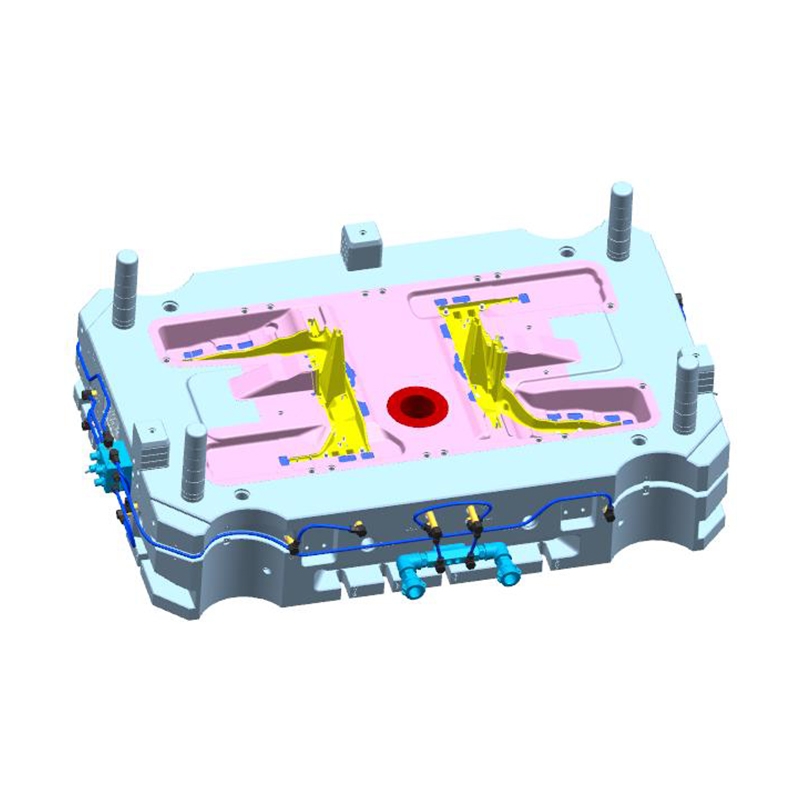
Jumlah rongga adalah keputusan inti dalam setiap proyek cetakan. Cetakan rongga tunggal menghasilkan satu bagian per siklus; cetakan dua rongga menghasilkan dua, dan cetakan delapan rongga dapat menghasilkan delapan jika sistem runner dan gating diseimbangkan dengan cermat. Setiap rongga tambahan meningkatkan ukuran dasar cetakan dan volume baja, melipatgandakan atau melipatgandakan kompleksitas pemesinan, dan membuat desain pendinginan dan pengisian lebih sulit untuk dioptimalkan.
Dalam istilah praktis, perpindahan dari satu rongga ke dua rongga biasanya menambah 40% hingga 60% pada biaya cetakan, bukan 100%, karena beberapa komponen seperti dasar cetakan, selongsong sariawan, dan pelat pelontar digunakan bersama. Namun, perpindahan dari empat rongga ke delapan rongga kurang efisien dalam persentase dan dapat menambah 70% atau lebih karena alat tersebut harus didesain ulang dengan tapak yang lebih besar dan sistem pelari yang lebih kompleks. Beberapa komponen seng bervolume tinggi menggunakan alat multi-slider dengan 12 rongga atau lebih, dan biaya cetakan tersebut bisa sangat mahal karena mekanisme geser yang rumit dan persyaratan penyelarasan yang tepat.
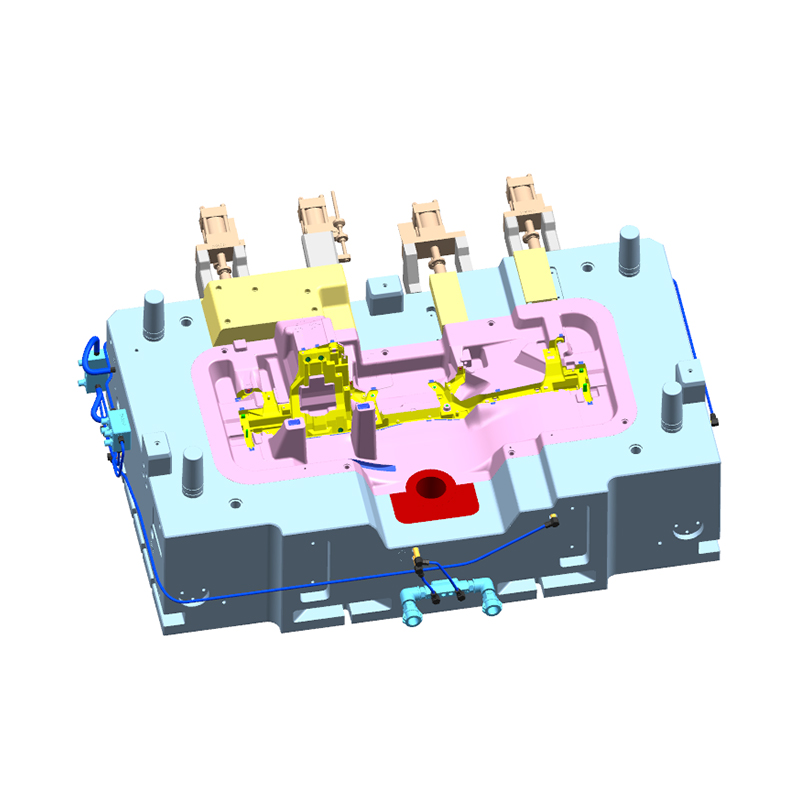
Kompleksitas geometris suatu bagian menentukan berapa banyak elemen bergerak yang harus dikandung cetakan. Sebuah undercut, lubang samping, atau ulir eksternal memerlukan slide (juga disebut inti aksi samping). Setiap slide menambahkan sisipan baja yang diperkeras, badan slide, pin pemandu, irisan miring, penggerak hidrolik atau mekanis, dan saluran air tambahan. Cetakan sederhana tanpa slide adalah yang termurah; cetakan dengan empat slide hidrolik besar dapat menghasilkan $15.000 hingga $40.000 saja hanya dalam mekanisme slide.
Inti yang menciptakan rongga internal juga mendorong biaya. Inti yang dalam harus didinginkan secara internal untuk menghindari porositas penyusutan, yang memerlukan pengeboran saluran air yang panjang atau investasi pada sisipan inti yang diproduksi dengan bahan tambahan. Sisipan yang dapat dilepas yang dapat ditukar dengan varian berbeda dari suku cadang yang sama menambah biaya tambahan namun dapat menghemat uang jika Anda merencanakan beberapa nomor suku cadang yang serupa.
Di toko cetakan kita sendiri, kita sering melihat bagian serupa dengan pola lubang yang berbeda. Satu pelanggan dapat memilih cetakan keluarga dengan sisipan yang dapat diganti untuk menangani tiga varian; investasi awal lebih tinggi, namun biaya per variasi bagian lebih rendah. Pelanggan lain mungkin meminta tiga cetakan khusus, yang memberikan hasil lebih tinggi tetapi total anggaran perkakas jauh lebih tinggi. Kedua pendekatan tersebut valid, dan pilihan yang tepat bergantung pada volume tahunan dan strategi penetapan harga.
Bahan yang dipilih untuk inti dan rongga cetakan merupakan item utama. Baja perkakas H13 adalah pekerja keras untuk die casting aluminium dan magnesium, tetapi baja kelas premium seperti DAC55, SKD61, atau H13 impor dengan kebersihan lebih ketat dan isotropi yang lebih baik harganya lebih mahal per kilogramnya. Biaya baja seringkali hanya 15% hingga 25% dari total biaya cetakan, namun hal ini sangat mempengaruhi masa pakai dan keandalan perkakas.
Perlakuan panas menambah biaya signifikan lainnya. Pengerasan vakum, beberapa siklus temper, dan penghilangan tegangan diperlukan untuk mencapai kekerasan yang diperlukan (biasanya 44 hingga 52 HRC untuk H13) dan untuk meminimalkan distorsi. Setelah perlakuan panas, biasanya ada operasi pemesinan akhir atau pemesinan pelepasan listrik (EDM), yang selanjutnya meningkatkan biaya. Beberapa cetakan dengan masa pakai tinggi juga memerlukan nitridasi atau lapisan pengendapan uap fisik seperti TiAlN pada permukaan inti dan rongga, sehingga menambah $2.000 hingga $8.000 tergantung pada luas permukaan.
Keputusan untuk menggunakan baja yang lebih murah yang dapat bertahan dalam 50.000 tembakan, dibandingkan baja kelas premium yang mampu bertahan 200.000 tembakan, mengubah harga di muka secara dramatis. Untuk prototipe atau pra-produksi yang dijalankan, opsi yang lebih murah mungkin bisa dibenarkan. Untuk program otomotif jangka panjang, investasi awal yang lebih tinggi sering kali merupakan pilihan paling ekonomis saat Anda menghitung total biaya per suku cadang.
Waktu siklus die casting sebagian besar dikendalikan oleh pendinginan. Cetakan dengan saluran air yang ditempatkan secara strategis menghilangkan panas lebih cepat, mengurangi waktu siklus, dan meningkatkan kualitas komponen dengan mencegah titik panas dan retak susut. Namun menambahkan saluran pendingin tidaklah mudah. Pengeboran lubang dalam digunakan untuk garis lurus, tetapi saluran melengkung memerlukan sisipan mesin yang kemudian ditutup dengan sumbat atau pelat brazing vakum.
Pendinginan konformal, di mana sisipan dicetak 3D dengan jalur internal kompleks yang mengikuti kontur bagian, semakin populer untuk die casting paduan aluminium. Teknologi ini dapat mengurangi waktu siklus sebesar 15% hingga 30%, namun sisipannya mahal untuk diproduksi dan sering kali memerlukan verifikasi masa pakai terpisah. Sebuah cetakan dengan beberapa sisipan berpendingin konformal dapat berharga 10% hingga 20% lebih mahal dibandingkan cetakan yang didinginkan secara konvensional, namun pengembalian produktivitas dapat membayar selisih tersebut dalam beberapa bulan.
Pendinginan juga mempengaruhi perilaku kelelahan termal cetakan. Pendinginan yang buruk menyebabkan pemeriksaan panas lebih awal, yang memperpendek umur cetakan dan meningkatkan waktu henti pemeliharaan. Berinvestasi dalam desain pendingin yang baik adalah salah satu cara paling efektif untuk mengurangi total biaya kepemilikan, namun ini juga merupakan salah satu area pertama di mana pemasok yang tidak berpengalaman akan mengambil jalan pintas untuk menurunkan harga.
Toleransi yang lebih ketat memerlukan pemesinan yang lebih ekstensif, EDM yang lebih presisi, serta pemasangan dan penentuan titik yang lebih cermat. Bagian die cast yang khas dapat ditentukan dengan toleransi linier ±0,5 mm, namun banyak aplikasi otomotif memerlukan ±0,1 mm di area kritis. Menahan ±0,1 mm dalam baja cetakan yang mengembang dan bergerak selama proses memerlukan konstruksi yang lebih kokoh, analisis termal yang lebih detail, dan iterasi percobaan tambahan. Ini dapat dengan mudah menambah 10% hingga 30% pada biaya cetakan.
Permukaan akhir adalah pendorong serupa. Jika bagian tersebut memerlukan tekstur khusus untuk estetika atau semir cermin untuk mengurangi gesekan pada komponen geser, cetakan harus dipoles sesuai dengan itu, dan terkadang secara selektif. Pengetsaan tekstur pada area tertentu memerlukan penyembunyian dan menambah waktu tunggu dua hingga empat minggu ditambah $2.000 hingga $6.000 per area luas. Biaya ini tidak terlihat dalam file CAD jika Anda hanya melihat geometrinya, namun merupakan bagian dari spesifikasi dan harus dinyatakan dalam RFQ.
Mobilitas proses juga mengubah harga cetakan. Cetakan die casting vakum tinggi memerlukan penyegelan tambahan, saluran vakum, dan sistem tembakan yang dirancang khusus untuk mencegah udara memasuki rongga. Cetakan ini lebih mahal untuk dibuat dan lebih sensitif terhadap pemeliharaan, namun cetakan ini menghasilkan bagian struktural bebas porositas seperti rumah baterai atau komponen kemudi. Cetakan untuk proyek die casting vakum bisa 15% hingga 25% lebih tinggi daripada cetakan konvensional untuk geometri serupa.
Pengecoran pemerasan (atau pengecoran ekstrusi) menggunakan tahap pengisian yang lebih lambat dan menerapkan tekanan tinggi selama pemadatan. Cetakan harus tahan terhadap beban mekanis yang lebih tinggi dan biasanya dibuat dengan bagian baja yang lebih kuat dan pilar pemandu yang lebih berat. Biaya yang lebih mahal dibandingkan dengan die casting bertekanan tinggi standar terlihat jelas, namun suku cadang yang dihasilkan menawarkan perpanjangan yang lebih baik dan kekencangan tekanan.
Sebagai pemasok yang telah membuat cetakan pengecoran vakum tinggi dan pengepresan untuk aplikasi otomotif, kami dapat memastikan bahwa pilihan proses harus dibuat sejak dini, sebelum desain cetakan dimulai. Mengganti cetakan konvensional ke cetakan berbantuan vakum setelah cetakan dibuat hampir sama mahalnya dengan membuat cetakan baru.
Meskipun setiap proyek itu unik, pola penetapan harga industri dapat memberi Anda gambaran pasar yang dapat diandalkan. Kisaran berikut didasarkan pada kuotasi historis yang kami lihat di pasar dan pengalaman produksi kami sendiri, dan rentang tersebut sebaiknya digunakan untuk penganggaran saja, bukan sebagai kuotasi tetap.
| Jenis Cetakan | Tingkat Kompleksitas | Kisaran Biaya Khas (USD) | Jumlah Rongga Khas |
|---|---|---|---|
| Cetakan ruang panas paduan seng | Sederhana, sebagian kecil | $3.000 – $12.000 | 1 sampai 4 |
| Cetakan ruang panas paduan seng | Multi-slider, kompleksitas tinggi | $12.000 – $40.000 | 6 sampai 16 |
| Cetakan paduan aluminium | Perumahan sederhana dan kecil | $5.000 – $25.000 | 1 |
| Cetakan paduan aluminium | Kompleksitas sedang, ukuran sedang | $25.000 – $60.000 | 1 hingga 2 |
| Cetakan paduan aluminium | Besar, rumit, dengan perosotan dan ruang hampa | $60.000 – $120.000 | 1 |
| Cetakan paduan magnesium | Sederhana hingga sedang (bagian kemudi, braket) | $30.000 – $80.000 | 1 |
| Cetakan paduan magnesium | Struktural, vakum tinggi | $80.000 – $150.000 | 1 |
Kisaran ini mengasumsikan cetakan akan dibuat dengan baja H13 standar atau baja setara dan akan digunakan untuk masa produksi nominal 80.000 hingga 120.000 tembakan untuk aluminium dan sedikit lebih rendah untuk magnesium. Jika Anda mengharapkan 250.000 tembakan atau lebih, tambahkan harga premium untuk baja bermutu lebih tinggi, pendinginan yang lebih baik, dan perawatan permukaan. Jika Anda hanya membutuhkan 20.000 prototipe, Anda mungkin bisa mendapatkan cetakan baja yang lebih lunak dengan harga yang lebih murah.
Untuk proses pra-produksi bervolume rendah, cetakan sederhana yang dibuat dengan sisipan yang tidak diperkeras atau berumur pendek terkadang ditawarkan dengan diskon 30%. Imbalannya adalah Anda mungkin harus membangun kembali atau memperbaiki alat tersebut setelah beberapa ribu tembakan. Dalam beberapa kasus, itu adalah keputusan yang tepat. Di negara lain, hal ini mengakibatkan sisa dan penundaan yang menghapus tabungan.
Sebagai referensi, pertimbangkan lini produk kami sendiri untuk perkakas paduan seng. Sebuah tipikal Cetakan die casting ruang panas 150t untuk bagian seng dengan jumlah rongga sedang berada dalam kisaran $12.000 – $30.000, tergantung pada geometri bagian dan slide yang diperlukan. Alat semacam itu biasa digunakan untuk perlengkapan pipa, rumah kunci, dan komponen kelistrikan. Sebagai perbandingan, cetakan seng multi-slider berkecepatan tinggi dengan 10 rongga atau lebih adalah peralatan yang jauh lebih canggih dan harganya sesuai.
 Pabrik Cetakan Die Casting Kamar Panas 150T Kustom, Produsen - Ningbo NKT Juga Ningbo NKT perkakas Co, Ltd. adalah Produsen Cetakan Die Casting Kamar Panas 150T Cina dan Pabrik Kustom, detail:Die Casting Kamar Panas 150T... Lihat Produk →
Ketika pemasok mengirimi Anda penawaran harga enam digit untuk cetakan die casting, jumlahnya adalah jumlah dari beberapa paket pekerjaan yang berbeda. Mengetahui apa saja yang termasuk di dalamnya membantu Anda membandingkan penawaran dan mengidentifikasi biaya tersembunyi. Berikut adalah rincian yang biasa.
Sebelum logam apa pun dipotong, tim desain cetakan menganalisis bagian tersebut, mensimulasikan pengisian, dan menyusun desain alat secara lengkap. Hal ini mencakup posisi gerbang, ukuran runner, sumur pelimpah, penempatan saluran pendingin, tata letak sistem ejeksi, dan pemilihan komponen yang tersedia secara komersial seperti pin ejector dan sprue bushing. Biaya teknik biasanya mewakili 5% hingga 10% dari total biaya cetakan, namun komponen yang lebih kompleks atau desain berbasis simulasi dapat mendorongnya lebih tinggi. Jika pemasok menawarkan laporan DFM (desain untuk kemampuan manufaktur) dan memberikan saran modifikasi, pekerjaan tersebut termasuk dalam fase ini.
Seorang desainer yang baik mengharapkan untuk melakukan setidaknya dua atau tiga tinjauan desain dengan pelanggan. Setiap perubahan pada geometri bagian setelah desain cetakan dimulai dapat menambah jam kerja desain ulang, itulah sebabnya kunci data bagian akhir merupakan tonggak penting.
Setiap cetakan mencakup alas, pelat, pin pemandu, ring, pelat ejektor, dan sejumlah komponen standar. Ini biasanya bersumber dari pemasok dasar cetakan khusus. Untuk cetakan die casting aluminium berukuran sedang, alas dengan struktur pendukung mungkin berharga $2.000 hingga $10.000 saja, dan biaya tersebut muncul sebagai item baris terpisah di beberapa kutipan. Basis yang lebih besar dengan pilar penyangga yang berat dan area penjepitan yang luas membutuhkan biaya lebih banyak.
Baja sebenarnya untuk inti dan rongga merupakan biaya material terpisah. Dalam kutipan, Anda akan melihat berat dan kualitas baja. Ingatlah bahwa baja yang dikerjakan hanya sebagian kecil dari berat akhir karena balok besar dipotong untuk mempertahankan bentuk bagiannya. Penghapusan chip tersebut tercermin dalam jam pengerjaan, bukan hanya berat baja.
Penggilingan, pembubutan, pengeboran, dan penyusunan kawat CNC merupakan elemen biaya tenaga kerja dan mesin terbesar. Bentuk rongga 3D yang kompleks memerlukan pengerjaan CNC 3 sumbu dan 5 sumbu selama berjam-jam. Sudut internal yang tajam dilengkapi dengan EDM, yang sengaja dibuat lebih lambat dan presisi. Biaya perkakas ditentukan oleh luas permukaan, kedalaman pemotongan, dan penyelesaian akhir yang diperlukan. Sebagai aturan kasar, permesinan dan EDM dapat mencapai 40% hingga 60% dari total harga cetakan.
Di sinilah skala ekonomi muncul di dalam toko cetakan. Pemasok dengan pusat permesinan modern berkecepatan tinggi dan pembuatan elektroda otomatis dapat menghasilkan cetakan yang lebih akurat dalam waktu yang lebih singkat. Namun tarif per jam pada pabrik 5 sumbu tergolong tinggi, jadi penawaran dengan jam kerja lebih sedikit dengan tarif lebih tinggi mungkin lebih baik daripada penawaran dengan banyak jam dengan tarif rendah. Cermati rencana proses yang dikutip jika Anda ingin memahami perbedaannya.
Setelah pengerjaan, cetakan dirakit. Bagian inti dan rongga dicocokkan, slide dipasang, dan sistem ejeksi disesuaikan. Spotting melibatkan penerapan senyawa penanda pada permukaan kontak dan menyesuaikan kecocokan untuk memastikan kontak yang seragam. Ini bisa memakan waktu berhari-hari untuk membuat cetakan yang rumit dan merupakan salah satu fase pembuatan cetakan yang paling bergantung pada keterampilan. Pekerjaan bangku juga mencakup pemolesan, pembulatan tepi, dan pemasangan alat kelengkapan air.
Kebanyakan kutipan cetakan mencakup percobaan pertama pada mesin die casting. Pemasok dapat menggunakan mesin internal atau membuat kontrak dengan pabrik pengecoran terdekat. Biaya paduan aluminium atau seng yang digunakan dalam uji coba, energi, waktu operator, dan tarif jam mesin die casting biasanya disertakan. Jika diperlukan beberapa putaran sampel, biaya tambahan mungkin muncul. Cetakan yang dirancang dengan baik dengan pemasok yang dapat diandalkan mungkin hanya memerlukan dua atau tiga putaran; desain yang bermasalah mungkin memerlukan enam atau lebih. Pastikan kutipan menyatakan berapa banyak uji coba yang disertakan.
Selama fase pengambilan sampel, pemasok mengukur komponen, memeriksa penyusutan, porositas, dan penyimpangan dimensi. Setiap iterasi korektif memerlukan penyesuaian cetakan, terkadang dengan mengerjakan rongga atau menambahkan sisipan, dan ini harus dimasukkan dalam jadwal proyek.
Perlakuan panas terkadang dicantumkan secara terpisah dari permesinan, terutama jika pemasok membeli baja anil dan mengeraskannya setelah proses pengasaran awal. Perawatan permukaan seperti nitridasi, pelapisan PVD, atau pelapis yang ramah terhadap bahan pelepas adalah tambahan. Perawatan ini dapat memperpanjang umur jamur dan meningkatkan pelepasannya, namun tidak selalu disertakan dalam harga dasar. Mintalah item baris untuk menghindari kejutan di akhir.
Pemasok cetakan profesional menyediakan dokumentasi yang mencakup sertifikat material, laporan perlakuan panas, data inspeksi CMM, dan manual pemeliharaan. Untuk program otomotif, dokumentasi ini wajib berdasarkan persyaratan PPAP. Biaya penyiapan dokumen-dokumen ini, pengelolaan jadwal proyek, dan mengadakan panggilan tinjauan biasanya merupakan persentase kecil dari total biaya, namun dalam kutipan terperinci, biaya tersebut harus diidentifikasi. Pemasok yang menawarkan manajemen proyek transparan dengan foto dan laporan kemajuan bernilai beberapa ribu dolar yang dapat ditambahkannya.
Banyak biaya yang telah kami uraikan sangat dipengaruhi oleh keputusan yang dibuat pada tahap desain komponen. Bahkan sebelum Anda mengirim RFQ, Anda dapat menentukan biaya cetakan dengan mengoptimalkan geometri bagian. Berikut adalah parameter desain yang paling umum dan dampaknya.
Draf adalah lancip yang ditambahkan pada permukaan vertikal sehingga coran dapat dikeluarkan tanpa lengket. Sudut draft 1° adalah tipikal untuk aluminium, meskipun 2° lebih aman untuk rusuk dan inti yang lebih dalam. Jika aliran udara terlalu kecil, cetakan memerlukan pemolesan tambahan dan bagian tersebut mungkin memiliki bekas tarikan. Yang lebih penting lagi, zero drag ribs memerlukan aksi samping ekstra atau pemesinan tambahan, yang keduanya meningkatkan biaya. Meninjau draf lebih awal adalah cara termurah untuk menghemat uang.
Perubahan ketebalan dinding secara tiba-tiba menyebabkan penyusutan rongga dan porositas. Desain cetakan dapat mengimbanginya dengan menambahkan sisipan dan pendingin, tetapi hal itu menambah biaya. Bagian dengan ketebalan dinding seragam 3 mm jauh lebih mudah untuk diisi dan didinginkan dibandingkan bagian yang melompat dari 2 mm ke 5 mm di dekat bos. Menjaga dinding tetap seragam mengurangi kebutuhan pendinginan internal dan menurunkan risiko titik panas.
Setiap undercut membutuhkan slide. Anda dapat mengurangi jumlah slide dengan mengubah arah garis perpisahan atau dengan menerima fitur yang memerlukan operasi pemesinan sekunder. Misalnya, ulir eksternal untuk bos sensor dapat dibor setelah pengecoran, bukan dicor pada tempatnya, untuk menghindari inti yang berputar. Biaya tambahan pemesinan seringkali lebih rendah daripada biaya perosotan kompleks dalam cetakan.
Jika undercut tidak dapat dihindari, ada baiknya menanyakan apakah undercut dapat dibentuk dengan inti longgar yang dilepas secara manual setelah setiap pengambilan gambar. Ini adalah alternatif berbiaya rendah untuk suku cadang bervolume rendah, namun memperlambat waktu siklus dan mungkin tidak dapat diterima untuk produksi bervolume tinggi. Untuk suku cadang otomotif bervolume tinggi, perosotan hidrolik adalah satu-satunya pilihan yang dapat diandalkan.
Semakin ketat toleransinya, semakin mahal harga cetakannya. Anda dapat menghemat biaya dengan menentukan dimensi kritis yang benar-benar memerlukan ±0,1 mm dan memungkinkan toleransi die casting standar di tempat lain. Pembuat cetakan kemudian dapat memusatkan perhatian pemesinan pada tempat yang penting. Terlalu banyak pembeli yang menerapkan toleransi ketat pada setiap fitur tanpa pembenaran, dan biaya cetakan meningkat seiring dengan setiap pemanggilan dimensi.
Jika bagian tersebut memiliki permukaan dekoratif Kelas-A, cetakan harus dipoles hingga mencapai lapisan cermin dan kemudian diberi tekstur jika diperlukan. Memoles dan mengetsa bisa memakan waktu berhari-hari untuk pekerjaan khusus. Sebaliknya, hasil akhir matte atau permukaan mesin memerlukan lebih sedikit pemolesan manual. Memilih area bertekstur hanya pada panel kecil daripada seluruh bagiannya adalah cara lain untuk mengendalikan biaya.
Pengecoran dengan sisipan berulir atau menggunakan pin sisipan yang dapat dilepas menambah kompleksitas penanganan pada siklus die casting. Cetakan harus dirancang untuk memuat dan menahan sisipan selama injeksi, dan sistem otomasi harus menempatkannya secara akurat. Hal ini dapat meningkatkan biaya cetakan sebesar $5.000 hingga $20.000, tergantung pada jumlah sisipan per siklus. Seringkali lebih ekonomis untuk menggunakan lubang sederhana pada bagian tersebut dan menggunakan operasi penyadapan terpisah untuk ulir, kecuali jika sisipan diperlukan untuk kekuatan perakitan atau penyegelan.
Berdasarkan pengalaman kami, mendorong pelanggan untuk meninjau desain komponen mereka berdasarkan kriteria ini sering kali mengurangi total biaya cetakan sebesar 10% hingga 25% tanpa mengubah fungsi komponen. Umpan balik DFM dari toko cetakan bukanlah upaya untuk menaikkan anggaran; ini adalah jalur langsung menuju alat yang lebih ekonomis.
Harga pembelian cetakan die casting hanyalah titik awal. Selama masa pakainya, Anda akan menghabiskan uang untuk pemeliharaan, perbaikan, pelapisan, dan penggantian suku cadang. Memahami perkiraan masa pakai cetakan Anda sangat penting untuk menghitung biaya sebenarnya per bagian.
Cetakan die casting aluminium H13 standar biasanya diharapkan menghasilkan 80.000 hingga 120.000 bidikan bagus sebelum permukaan aus primer perlu diganti. Jumlah ini bukan jaminan; itu tergantung pada suhu paduan, kecepatan injeksi, siklus termal, dan seberapa baik sistem pendingin bekerja. Cetakan yang dibuat dengan baja premium dan pendinginan yang baik dapat mencapai 150.000–200.000 tembakan, sedangkan alat dengan kualitas lebih rendah mungkin menunjukkan pemeriksaan panas setelah 30.000 tembakan.
Paduan magnesium dicetak pada suhu yang lebih rendah dari aluminium, yang seringkali memungkinkan umur cetakan sedikit lebih lama jika prosesnya dikelola dengan baik. Paduan seng adalah cetakan yang paling mudah dibuat, dan cetakan seng ruang panas sering kali melebihi 500.000 tembakan karena suhu pengoperasian jauh lebih rendah. Itulah salah satu alasan mengapa perkakas seng sering kali dibuat dengan sisipan yang diperkeras dan diperlakukan kurang agresif dibandingkan perkakas aluminium.
Mode kegagalan utama cetakan die casting adalah pemeriksaan panas, ketika ratusan siklus termal menyebabkan jaringan retakan kecil pada permukaan cetakan. Retakan tersebut menghasilkan cacat permukaan pada bagian cor dan akhirnya menyebabkan penyolderan atau pelekatan. Perawatan rutin, termasuk memoles retakan dan merawat permukaan, dapat memperpanjang umur cetakan. Namun, setiap siklus perbaikan memiliki biaya, dan cetakan harus dimatikan selama perbaikan.
Menetapkan anggaran pemeliharaan sebesar 5% hingga 10% dari harga cetakan awal per tahun adalah aturan yang masuk akal untuk cetakan aluminium dan magnesium. Untuk seng, angkanya lebih rendah. Anggaran ini mencakup pin ejector baru (yang aus), slide pengganti, dan pemolesan ulang setelah pengoperasian dalam jumlah besar. Jika Anda membuat kontrak dengan pembuat cetakan untuk perbaikan, Anda juga perlu merencanakan logistik pengiriman kembali cetakan dan waktu di mana Anda tidak dapat memproduksi suku cadang.
Beberapa pemasok menawarkan perjanjian pemeliharaan cetakan. Cetakan dikembalikan untuk diperiksa setelah setiap X ribu pengambilan gambar, dan pemasok melakukan langkah-langkah servis yang ditentukan dengan biaya tetap. Ini melindungi investasi Anda dan dapat mencegah penghentian produksi yang lama. Perjanjian ini tidak umum terjadi di setiap pasar, namun layak untuk ditanyakan jika Anda mengharapkan volume tahunan yang tinggi.
Biaya cetakan per bagian tergantung pada jumlah total bagian yang Anda rencanakan untuk diproduksi. Ini adalah perhitungan terpenting dalam proyek die casting. Berikut adalah contoh langsungnya.
Misalkan Opsi Cetakan A berharga $20.000 dan memproduksi komponen dalam waktu siklus 30 detik. Opsi Cetakan B berharga $40.000 tetapi menghasilkan komponen yang sama dalam siklus 22 detik karena memiliki pendinginan yang lebih baik dan tata letak gerbang yang berbeda. Pengurangan waktu siklus menghemat 8 detik per bagian. Lebih dari 100.000 pengambilan gambar, yaitu 800.000 detik, sekitar 222 jam waktu mesin. Dengan tarif jam mesin $80, jumlah penghematannya adalah $17.760. Dalam hal ini, cetakan yang lebih mahal membayar sebagian besar tambahan $20.000 dalam volume produksi yang sama. Jika volumenya 500.000 suntikan, investasi ekstra tidak seberapa dibandingkan dengan tabungan.
Hal sebaliknya juga terjadi. Cetakan berbiaya lebih rendah dengan perkiraan masa pakai lebih pendek mungkin merupakan solusi tepat ketika Anda hanya membutuhkan 15.000 suku cadang untuk satu produk khusus. Diamortisasi lebih dari 15.000 bagian, cetakan berumur panjang seharga $45.000 mungkin menambahkan $3 per bagian, sedangkan cetakan berumur pendek seharga $20.000 hanya menambahkan $1,33 per bagian. Anda kemudian dapat menerima biaya suku cadang yang lebih tinggi. Faktor penentu utama adalah volume tahunan dan keyakinan terhadap perkiraan Anda.
Lakukan analisis titik impas sederhana sebelum Anda menyelesaikan spesifikasi cetakan. Hitung total investasi ditambah biaya per bagian pada tiga volume berbeda: perkiraan volume konservatif, perkiraan dasar, dan volume kasus tinggi. Jika skenario volume tinggi masuk akal, berinvestasilah pada cetakan yang umurnya lebih panjang. Jika kemungkinan besar terjadi kasus konservatif, turunkan investasi awal dan perkirakan untuk memperbaiki atau membangun kembali alat tersebut.
Prinsip yang sama berlaku untuk penghitungan rongga. Cetakan satu rongga mungkin berharga $30.000, sedangkan cetakan dua rongga mungkin berharga $48.000. Alat dua rongga ini memiliki investasi 60% lebih tinggi tetapi menghasilkan output per jam sekitar dua kali lipat. Pada volume tinggi, penghematan waktu siklus dengan mudah membenarkan tambahan $18.000. Pada volume rendah, cetakan satu rongga lebih rasional karena waktu mesin lebih sedikit mengalami hambatan.
Sebagai contoh nyata dari portofolio produk kami, bagian seperti tabung kemudi die cast paduan magnesium adalah aplikasi struktural khas otomotif yang memerlukan stabilitas dimensi yang konsisten selama produksi berlangsung lama. Dalam hal ini, investasi cetakan awal yang lebih tinggi pada baja premium dan pendinginan halus hampir selalu merupakan keputusan yang tepat karena alat tersebut harus memiliki toleransi yang ketat selama beberapa tahun tanpa perbaikan las berulang kali.
 Pabrik Tabung Kemudi Die-Cast Magnesium Alloy Kustom, Produsen - Ningbo NK Ningbo NKT Tooling Co., Ltd. adalah Produsen Tabung Kemudi Die-Cast Paduan Magnesium Cina dan Pabrik Kustom, rincian: Die-Cast Magnesium Alloy Di... Lihat Produk →
Meminta penawaran cetakan tidak semudah mengirim file CAD dan menunggu nomor. Kutipan yang dapat diandalkan memerlukan spesifikasi yang lengkap, dan semakin banyak waktu yang Anda habiskan untuk mempersiapkan spesifikasi tersebut, perbandingan Anda akan semakin akurat.
Informasi yang hilang adalah alasan paling umum terjadinya kutipan yang tidak akurat. Jika pemasok tidak mengetahui volume tahunannya, mereka mungkin mengasumsikan volume yang lebih tinggi dan merancang alat yang lebih mahal yang tidak Anda perlukan, atau mereka mungkin mengasumsikan volume yang rendah dan mengutip alat yang rapuh. Jika Anda tidak menyebutkan operasi pemesinan sekunder yang menghilangkan material di dekat lubang inti yang kritis, cetakan mungkin tidak membuat lubang pada posisi yang benar atau mungkin memiliki rongga penyusutan yang tidak perlu.
Pertanyaan-pertanyaan ini akan memisahkan pemasok profesional dari broker. Seorang broker sering kali meneruskan permintaan tersebut ke pabrik dan hanya dapat memberikan jawaban yang samar-samar terhadap pertanyaan teknis. Seorang pembuat cetakan sejati dapat menjawab secara langsung, memberikan rencana proses, dan menunjukkan contoh cetakan serupa.
Berhati-hatilah jika penawaran yang ada jauh lebih rendah dibandingkan penawaran lain untuk spesifikasi cetakan yang sama. Perbedaannya mungkin disebabkan oleh penggunaan baja yang tidak dikeraskan untuk inti dan rongga, saluran pendingin yang minimal, tidak adanya EDM untuk detail sudut, atau desain gating yang belum teruji. Mintalah pemasok untuk membenarkan harga yang lebih rendah dengan rincian rinci. Demikian pula, jika penawaran hampir tidak berubah ketika Anda meminta umur cetakan yang diharapkan lebih tinggi, pemasok mungkin tidak menyesuaikan desain untuk mencapai umur tersebut. Kutipan yang realistis akan mencerminkan peningkatan kadar baja dan investasi pendinginan dengan kenaikan harga yang berarti.
Penting juga untuk memverifikasi kapasitas produksi sebenarnya dari pemasok. Jika Anda mengambil sumber dari pemasok luar negeri, mintalah foto terbaru dari lantai permesinan dan panggilan video untuk melihat cetakan yang sedang dibuat. Profil situs perusahaan kami, misalnya, menunjukkan pabrik modern dengan ruang produksi 6.000 meter persegi dan lebih dari 80 karyawan, yang konsisten dengan pembuat cetakan yang serius. Namun Anda juga harus memastikan mesin spesifik yang tersedia untuk proyek Anda. Tidak semua pabrik dengan mesin CNC dapat membuat cetakan kompleks yang besar.
Memilih harga cetakan terendah mungkin menggoda, namun cetakan adalah produk yang membentuk setiap bagian yang akan Anda jual selama beberapa tahun ke depan. Perbedaan biaya antar pemasok bukan sekadar markup; mereka mencerminkan kedalaman teknik, kemampuan manufaktur, sistem kualitas, dan kemauan untuk mendukung cetakan setelah pengiriman.
Pembuat cetakan berpengalaman seperti Ningbo NKT Tooling Co., Ltd. membawa lebih dari sekedar keterampilan permesinan. Kami membawa sejarah yang dimulai dengan studio desain cetakan die casting khusus pada tahun 2009, diikuti oleh bertahun-tahun pembuatan peralatan seng dan aluminium, kemudian berkembang menjadi suku cadang mobil paduan magnesium dan cetakan vakum tinggi pada tahun 2016. Garis waktu tersebut berarti kami telah mengatasi tantangan komponen struktural berdinding tipis dan suku cadang kemudi dengan toleransi ketat. Kami tahu mengapa suatu cetakan gagal dan bagaimana merancang untuk mengatasi kegagalan tersebut.
Pengalaman ini diterjemahkan langsung ke dalam biaya cetakan pada tahap desain. Kami dapat menyarankan lokasi gerbang yang mengurangi garis las, atau pengaturan saluran pendingin yang memperpendek waktu siklus sebesar 15%, atau desain perosotan yang lebih kuat dan mudah perawatannya. Saran tersebut tidak gratis, namun mengurangi biaya per komponen dan risiko waktu henti.
Sistem kualitas juga penting. Kami memegang sertifikasi ISO9001, yang pertama kali diperoleh pada tahun 2011. Sistem mutu formal menciptakan proses yang disiplin untuk tinjauan desain, inspeksi material, pengukuran dalam proses, dan validasi akhir. Bagi pelanggan otomotif, dokumentasi yang konsisten sangat penting. Pemasok tanpa sistem mutu yang terdokumentasi masih dapat menghasilkan cetakan yang baik, namun prosesnya tidak dapat diulang, dan risiko cacat tersembunyi lebih tinggi.
Saat Anda mengevaluasi pemasok, pertimbangkan keseluruhan aliran nilai. Apakah Anda akan menerima laporan DFM yang komprehensif? Akankah pemasok menggunakan simulasi aliran untuk memeriksa pengisian dan pemadatan? Akankah mereka memproduksi cetakan vakum tinggi dengan perhatian yang sama terhadap penyegelan dan geometri? Kemampuan ini semakin menjadi standar untuk pengecoran aluminium otomotif. Misalnya, a braket die cast paduan aluminium merupakan bagian struktur yang memerlukan kekuatan tinggi dan porositas rendah. Pemasok yang telah membuat ratusan braket serupa akan mengetahui rasio pelari yang ideal dan langkah pencegahan untuk mengendalikan penyusutan.
 Pabrik Braket Die-Cast Paduan Aluminium Kustom, Produsen - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. adalah Produsen Braket Die-Cast Paduan Aluminium Cina dan Pabrik Kustom, rincian: Paduan aluminium ADC12 ... Lihat Produk →
Di lantai produksi kami, kami menangani berbagai macam pekerjaan: cetakan pengecoran konvensional, vakum tinggi, dan pemerasan, serta perkakas seng ruang panas dan mesin multi-slider. Kami juga mempertahankan pandangan terhadap proses manufaktur yang lebih luas. Cetakan untuk rumah motor, misalnya, harus berinteraksi dengan penyisipan otomatis sisipan pendingin dan pemesinan selanjutnya. Jika pembuat cetakan memahami langkah-langkah hilir tersebut, pembuat cetakan dapat menghindari pembuatan fitur yang mempersulit perakitan.
Saat Anda membandingkan pemasok cetakan, mintalah studi kasus suku cadang dengan skala dan kompleksitas yang serupa. Jangan menilai portofolio hanya dari bagian cetakannya saja. Tanyakan tentang uji coba awal, tantangan, dan bagaimana mereka memecahkan masalah porositas atau dimensi yang tidak terduga. Jawabannya akan memberi tahu Anda lebih banyak tentang pemasok daripada nomor penawaran.
Terakhir, ingatlah bahwa cetakan adalah investasi modal. Cetakan yang dibuat dengan baik dapat diperbaiki, dimodifikasi, dan digunakan kembali selama beberapa tahun atau bahkan puluhan tahun dalam hal perkakas seng. Cetakan yang dibuat dengan buruk dapat membebani jadwal produksi Anda dan merusak hubungan pelanggan Anda. Biaya sebenarnya dari cetakan die casting mencakup gangguan, penundaan, dan kerusakan yang mungkin terjadi akibat keputusan penghematan biaya yang dibuat terlalu dini.
Singkatnya, tidak ada jawaban tunggal untuk pertanyaan, “Berapa harga rata-rata sebuah cetakan die casting?” Satu-satunya jawaban jujur adalah bahwa hal itu tergantung pada bagian, paduan, volume produksi, dan spesifikasi. Cetakan ruang panas seng sederhana dapat diproduksi dengan harga di bawah $10.000, sedangkan cetakan aluminium multi-slide besar dengan bantuan vakum dapat melebihi $100.000. Namun, anggarannya tidak boleh ditetapkan sebelum menyelesaikan tinjauan teknis yang tepat atas bagian tersebut.
Mulailah dengan pemahaman yang jelas tentang volume tahunan dan kebutuhan umur cetakan Anda. Kemudian libatkan pemasok yang akan menantang asumsi Anda dengan DFM terperinci dan rincian biaya. Jika Anda mencari suku cadang untuk aplikasi otomotif, carilah mitra yang telah terbukti berpengalaman dalam proses konvensional dan proses lanjutan, dan yang dapat menjelaskan trade-off antara biaya di muka dan produktivitas jangka panjang. Investasi cetakan yang sedikit lebih tinggi sering kali dibenarkan jika memungkinkan waktu siklus yang lebih pendek, porositas yang lebih rendah, dan cacat yang lebih sedikit. Dan jika Anda tidak yakin, mintalah pemasok untuk memandu Anda melalui kasus serupa seperti penerapan die casting paduan aluminium di suku cadang otomotif , yang menggambarkan bagaimana pilihan desain dan proses pada akhirnya mengontrol harga yang Anda bayar.
Jalan Wangshan, Distrik Jiangbei, Ningbo, Zhejiang, Cina
86-135-64796935
Hak Cipta © Ningbo NKT Tooling Co., Ltd. Semua Hak Dilindungi Undang-undang.

