
Informasi Kontak
-
 Jalan Wangshan, Distrik Jiangbei, Ningbo, Zhejiang, Cina
-
 86-135-64796935
Dapatkan Penawaran
Biaya Cetakan Die Casting Khas: Kisaran Harga, Penggerak Biaya, dan Bagaimana Kutipan Dihitung
2026-08-13
Alat die casting paduan seng kecil untuk komponen sederhana dapat berharga sekitar US$3.000 hingga US$8.000. Cetakan aluminium ukuran sedang dengan dua rongga dan pendingin air dasar biasanya berharga antara US $15.000 dan US $50.000. Cetakan struktur otomotif atau kendaraan energi baru berukuran besar, dari jenis yang digunakan untuk rumah motor, kotak transmisi, atau baki baterai, dapat mencapai harga US $100.000 dengan cepat, dan versi dengan sistem geser besar dan pendingin konformal dihargai di atas US $300.000. Oleh karena itu, jawaban yang paling berguna untuk pertanyaan ini bukanlah satu angka melainkan sebuah pita. Rencanakan biaya sebesar US $3.000 pada harga terendah, US $20.000 hingga US $60.000 untuk sebagian besar perkakas produksi aluminium, dan lebih banyak lagi untuk cetakan otomotif yang kompleks. Artikel ini menjelaskan apa yang memindahkan kutipan dari bagian bawah pita ke atas, mengapa kisaran tersebut ada, dan bagaimana pemasok sebenarnya menghitung jumlah yang Anda terima.
Cetakan die casting bukan produk katalog. Ini adalah alat presisi khusus yang dimulai dengan serangkaian gambar suku cadang pelanggan, dikerjakan dari balok baja tempa, dan disetel melalui uji coba hingga menghasilkan suku cadang sesuai spesifikasi. Karena geometri, paduan, volume produksi, persyaratan permukaan akhir, dan ekspektasi kualitas berubah seiring setiap proyek, harga cetakan pun ikut berubah. Pemasok tidak mengambil harga dari daftar; mereka mengutipnya dari analisis struktural bagian dan program produksi di baliknya.
Geometri bagian menentukan dimensi luar cetakan, jumlah slide dan inti, kedalaman dan bentuk rongga, posisi gerbang, dan kompleksitas saluran pendingin. Bagian datar berbentuk kotak dengan sisi terbuka adalah salah satu perkakas yang paling murah. Rumah tertutup dengan rusuk bagian dalam, bos, lubang yang tegak lurus dengan garis perpisahan, dan potongan bawah yang memerlukan perosotan bergerak membutuhkan biaya berkali-kali lipat. Volume baja, waktu pengerjaan, dan risiko cacat pengecoran semuanya meningkat seiring dengan kesulitan geometri, dan pemasok memasukkannya ke dalam penawaran.
Ini membantu untuk memisahkan cetakan itu sendiri dari bagian-bagian yang dihasilkannya. Cetakan tersebut merupakan biaya modal, dibayar satu kali, dan kemudian diamortisasi selama masa produksi dijalankan. Harga satuan bagian yang dicor mencerminkan waktu siklus, bahan, tenaga kerja, dan overhead, tetapi tidak mencerminkan biaya keseluruhan alat. Pembeli yang membandingkan penawaran cetakan tanpa juga membandingkan harga suku cadang, volume yang direncanakan, dan masa pakai alat akan menarik kesimpulan yang salah. Cetakan murah yang memerlukan perbaikan sering atau menghasilkan komponen yang tidak konsisten dapat meningkatkan total biaya secara drastis. Nilai sebenarnya cetakan diukur dalam satuan shot, bukan dalam tagihan awalnya.
Untuk memahami mengapa harga berbeda, ada baiknya jika Anda mengetahui berapa harga yang harus dibayar oleh pemasok. Kutipan cetakan dibangun dari lima blok utama: teknik, baja, permesinan, komponen standar, dan pengambilan sampel. Setiap blok memiliki struktur biaya dan profil risikonya sendiri.
Fase rekayasa meliputi desain gerbang dan runner, perhitungan pendinginan, analisis draft, kompensasi penyusutan, dan simulasi aliran cetakan untuk komponen yang menuntut. Pada pengecoran otomotif yang kompleks, perancang juga menentukan metode penggerak slide, urutan ejeksi, dan keseimbangan termal cetakan. Desain memakan waktu berjam-jam, dan jam tersebut dikenakan biaya. Pada rekayasa cetakan sederhana mungkin mencakup 5 hingga 10 persen dari penawaran; pada suku cadang otomotif berdinding tipis yang rumit dengan toleransi yang ketat, pangsanya bisa mencapai 15 persen atau lebih. Rekayasa juga membawa risiko tersembunyi: cetakan yang dirancang dengan buruk mungkin memerlukan pengerjaan ulang setelah percobaan pertama, itulah sebabnya pemasok berpengalaman berinvestasi dalam simulasi daripada menebak-nebak.
Baja cetakan is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Rongga dibentuk dengan penggilingan CNC, kemudian diselesaikan dengan EDM atau pemotongan kawat untuk sudut tajam dan detail yang dalam. Waktu yang dibutuhkan tergantung pada luas permukaan yang akan dipotong, kekerasan baja, dan toleransi yang ingin ditahan. Baja dengan kekerasan tinggi memotong lebih lambat dan memakai lebih banyak perkakas. Pemolesan, jika permukaan akhir yang sangat mengkilap diperlukan pada pengecoran, menambah tenaga kerja manual. Pemesinan biasanya merupakan blok yang paling mahal dalam penawaran, terkadang 30 hingga 40 persen dari total.
Slide, inti, pin ejektor, pilar pemandu, sambungan air, dan bidang perpisahan semuanya harus dipasang dan disejajarkan. Cetakan harus menutup pada mesin injeksi dengan tekanan penguncian yang benar, dan bagiannya harus berpasangan secara merata agar kilatan tidak terbentuk. Pemasangan adalah operasi kerajinan. Hal ini membutuhkan pembuat alat yang terampil, dan sulit untuk dikompres ke dalam jadwal.
Sebagian besar pemasok menyertakan dua atau tiga putaran uji coba dalam penawaran. Cetakan dipasang pada mesin die casting asli, pengambilan gambar uji dilakukan, bagian-bagiannya diukur, dan koreksi dilakukan. Bahan dikonsumsi, waktu mesin disewa, dan insinyur menganalisis hasilnya. Jika uji coba menunjukkan adanya masalah dimensi atau masalah pola pengisian, cetakan dikembalikan ke bengkel untuk dimodifikasi. Beberapa pemasok mengutip uji coba sebagai jalur opsional; yang lain memasukkannya ke dalam total. Selalu konfirmasikan apa yang ada di dalam nomor tersebut.
Teknik, baja, permesinan, dan pengambilan sampel menjelaskan apa yang termasuk dalam penawaran, tetapi empat keputusan desain dan produksi spesifik mendominasi harga akhir. Berdasarkan dampaknya, kompleksitas bagian, jumlah rongga, ukuran cetakan, dan desain sistem pendingin.
Kompleksitas adalah pengganda harga klasik. Pertimbangkan apa yang terjadi jika suatu bagian mempunyai undercut, yaitu fitur apa pun yang mencegah pelepasan langsung dari cetakan. Undercut memaksa perancang untuk menambahkan inti geser atau lipat yang bergerak dengan penggerak hidrolik atau mekanis. Satu slide menambah ribuan dolar pada cetakan, ditambah titik perawatan seumur hidup alat tersebut. Dua slide bisa menambah puluhan ribu. Benang internal, kait snap-fit, dan fitur bersudut menambah alat lebih lanjut. Setiap fitur yang mempersulit arah ejeksi meningkatkan jumlah bagian yang bergerak dalam cetakan, waktu pemesinan, dan risiko kegagalan lebih dari 100.000 tembakan.
Di sisi lain, fitur-fitur yang selaras dengan garis perpisahan hanya menambah sedikit biaya. Sudut draft, jari-jari yang besar, dan ketebalan dinding yang seragam tidak memerlukan mekanisme tambahan. Perancang komponen mempunyai pengaruh lebih besar terhadap biaya cetakan dibandingkan pembuat cetakan. Pemasok yang baik, atau tinjauan desain-untuk-manufakturabilitas yang baik, dapat mengidentifikasi fitur-fitur yang mendorong biaya sebelum baja dipotong.
Jumlah rongga menentukan berapa banyak bagian yang diproduksi per suntikan. Satu rongga menghasilkan satu bagian per siklus; dua rongga menghasilkan dua; empat menghasilkan empat. Semakin banyak rongga meningkatkan harga cetakan karena volume pemesinan dan ukuran baja bertambah, namun menurunkan biaya per unit ketika volume pesanan tinggi. Cetakan dengan dua rongga mungkin berharga 60 hingga 80 persen lebih mahal dibandingkan cetakan yang sama dengan satu rongga, bukan ganda, karena alas dan sistem penjepitnya digunakan bersama. Pemasok menghitung jumlah rongga optimal dari target produksi tahunan, kapasitas mesin, dan berat komponen. Jika Anda hanya membutuhkan 20.000 komponen per tahun, cetakan satu rongga biasanya merupakan pilihan rasional. Jika Anda membutuhkan 500.000, logika yang sama berlaku untuk dua atau empat rongga.
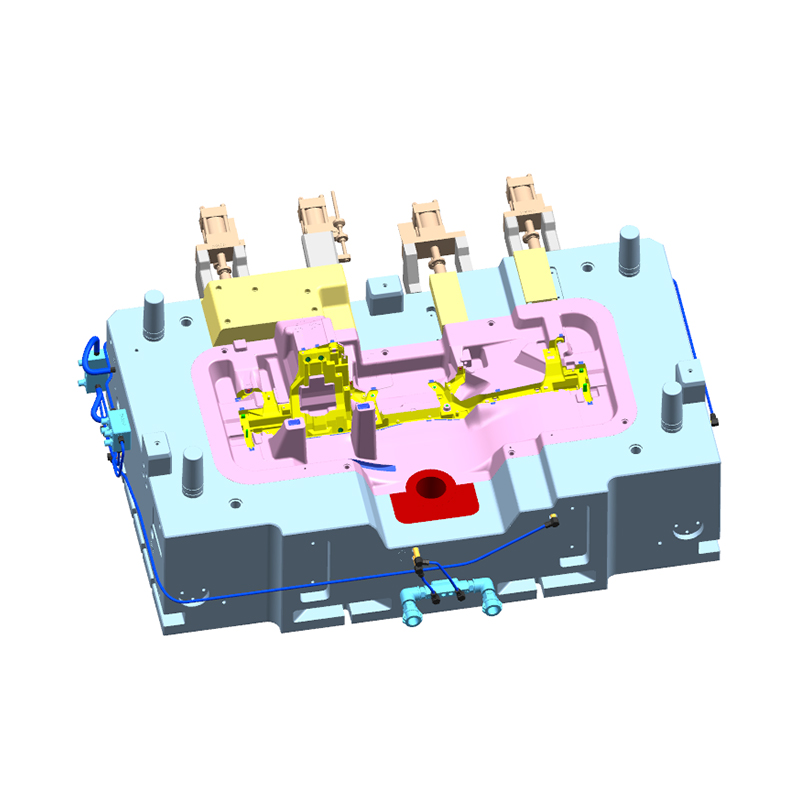
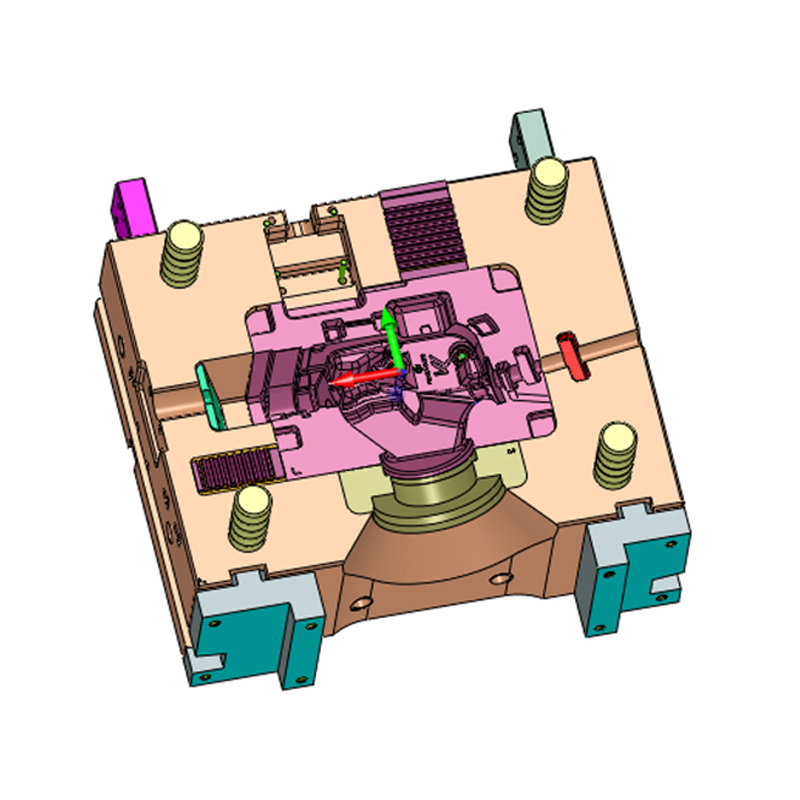
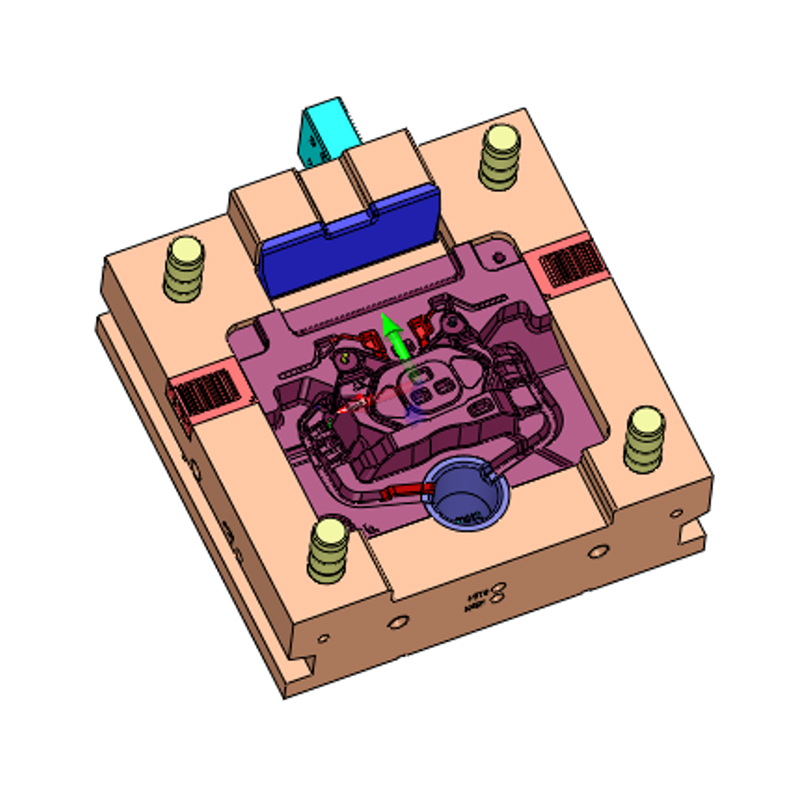
Ukuran luar cetakan ditentukan oleh luas proyeksi bagian, jumlah rongga, dan sistem pelari. Ukuran cetakan menentukan berapa tonase mesin injeksi yang dibutuhkan, dan hal ini pada gilirannya mempengaruhi kapasitas pabrik die casting dan laju mesin per jam. Cetakan yang lebih besar membutuhkan biaya lebih banyak pada baja, permesinan, perlakuan panas, dan penanganan. Korelasinya tidak linier sempurna, namun kuat. Mesin ruang panas kecil seberat 150 ton untuk komponen seng dapat menampung cetakan yang hanya berukuran 350 mm persegi; mesin ruang dingin seberat 2.200 ton untuk rumah motor memerlukan cetakan seukuran mobil kecil. Di antara kedua titik ini, biaya perkakas dapat berubah sebesar 30 kali lipat. Contoh referensi yang baik adalah Kotak diecast paduan aluminium 800t , yang berada di segmen campuran produk menengah hingga besar dan menunjukkan berapa banyak baja dan desain sisipan yang terlibat dalam proyek perkakas aluminium yang serius.
 Pabrik Kotak Die-Cast Paduan Aluminium 800T Kustom, Produsen - Alat NKT Ningbo Ningbo NKT Tooling Co., Ltd. adalah Produsen Kotak Die-Cast Paduan Aluminium 800T Cina dan Pabrik Kustom, rincian: Paduan aluminium die-c... Lihat Produk →
Pendinginan adalah pemicu biaya yang paling sedikit terlihat dan salah satu faktor terpenting untuk produktivitas. Laju pemadatan paduan cair menentukan waktu siklus, dan juga biaya per suntikan. Saluran pendingin sederhana yang dibor lurus tidak mahal dan dapat digunakan untuk bagian datar. Saluran pendingin berkontur atau konformal mengikuti bentuk rongga dan mengurangi titik panas, namun saluran tersebut memerlukan pematrian, manufaktur aditif, atau strategi pengeboran yang rumit, yang semuanya menambah biaya. Dalam produksi bervolume tinggi, cetakan dengan pendinginan unggul dapat memperpendek siklus beberapa detik, sehingga mengembalikan harga yang lebih tinggi dalam beberapa bulan. Untuk produksi bervolume rendah, perhitungan tersebut jarang berhasil, dan sistem pendingin yang lebih sederhana akan lebih ekonomis.
Baja cetakan selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Paduan seng dicetak pada suhu yang jauh lebih rendah, sehingga cetakan seng dapat dibuat dari baja yang telah ditempa sebelumnya seperti P20 atau 1,2738 dan masih dapat bertahan beberapa ratus ribu tembakan. Paduan aluminium mencapai suhu sekitar 610°C di gerbang injeksi, dan permukaan cetakan berulang kali mengalami guncangan termal yang parah, sehingga cetakan pasti akan mengalami pemeriksaan panas setelah sejumlah siklus tertentu. Umur alat untuk sisipan rongga aluminium umumnya berkisar antara 60.000 hingga 150.000 tembakan, setelah itu sisipan diperbaiki atau diganti. Karena sisipan rongga adalah komponen tunggal yang paling mahal, umur baja secara langsung menentukan anggaran pemeliharaan.
Perawatan tambahan juga penting. Perawatan nitridasi, pelapisan PVD, dan oksida mengurangi penyolderan dan erosi pada permukaan rongga, meningkatkan pelepasan dan memperpanjang umur antar perbaikan. Proses-proses ini menambahkan beberapa persen pada harga cetakan dan bisa bernilai uang untuk suku cadang dengan inti yang dalam atau persyaratan permukaan yang tinggi. Keseluruhan subjek metalurgi cukup mendalam sehingga layak untuk didiskusikan sendiri, dan kami telah menulis halaman terpisah tentang cara memilih bahan yang tepat untuk cetakan die casting paduan aluminium yang mencakup kualitas baja, pilihan lapisan, dan pengaruhnya terhadap masa pakai alat.
Paduan yang Anda buat bukan hanya pemilihan material saja; ini menentukan selubung desain termal dan mekanis alat, dan oleh karena itu anggaran yang diperlukan untuk membuatnya. Geometri bagian yang sama dapat memiliki biaya cetakan yang sangat berbeda pada seng, aluminium, atau magnesium.
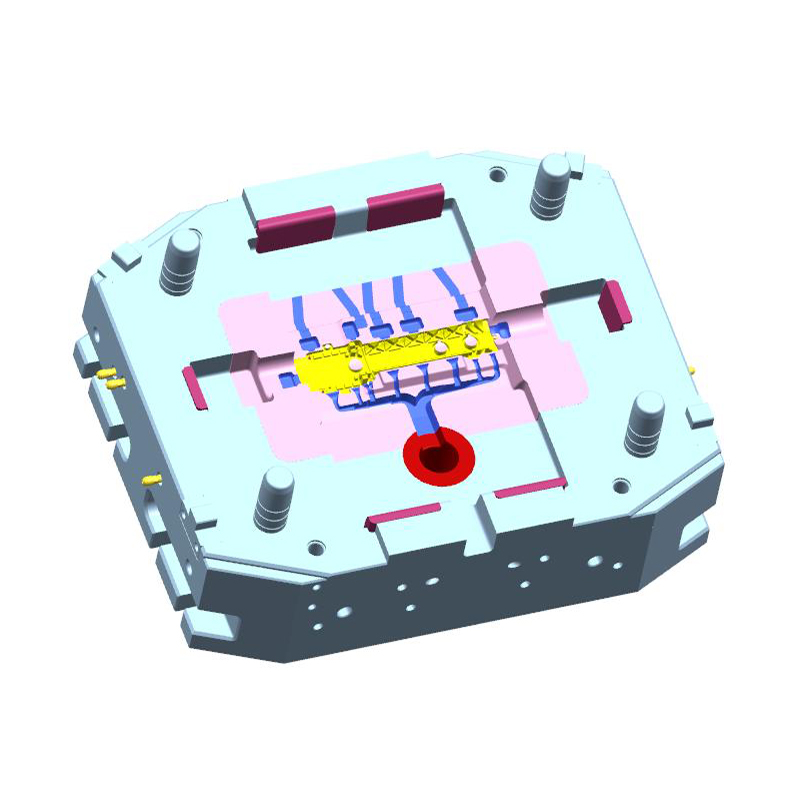
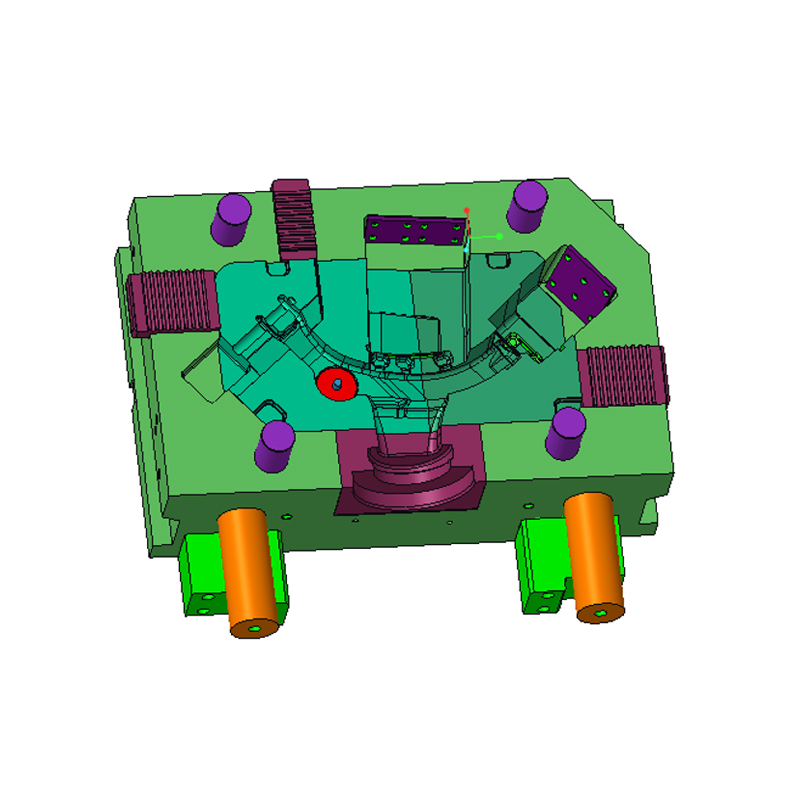
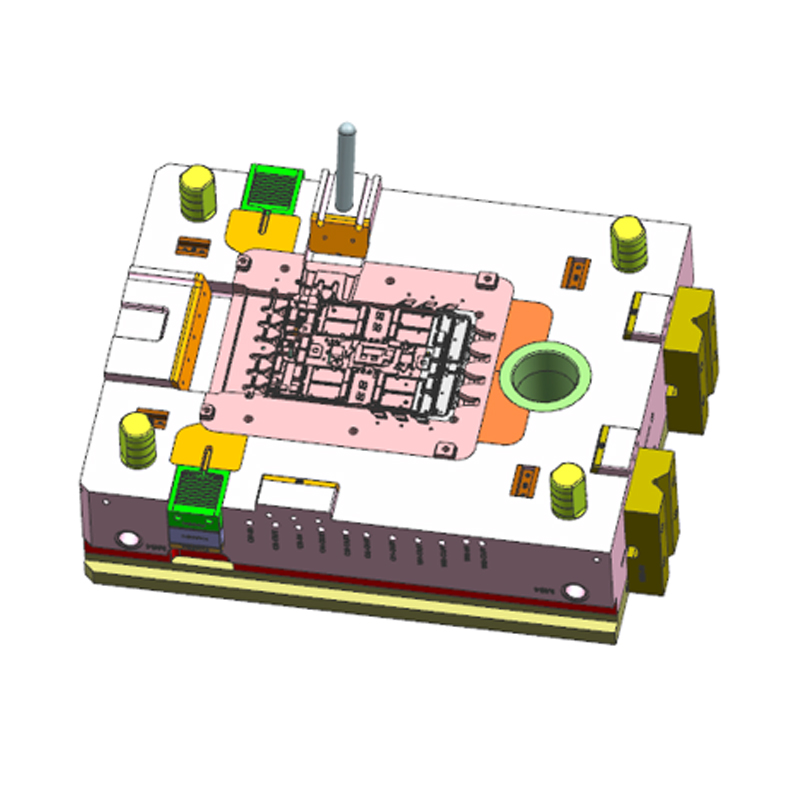
Paduan seng melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the Cetakan die-casting ruang panas 150t kami membuat suku cadang seng yang mewakili titik masuk paling terjangkau ke dalam proses die casting.
 Pabrik Cetakan Die Casting Kamar Panas 150T Kustom, Produsen - Ningbo NKT Juga Ningbo NKT Tooling Co., Ltd. adalah Produsen Cetakan Die Casting Kamar Panas 150T Cina dan Pabrik Kustom, detail:Die Casting Kamar Panas 150T... Lihat Produk →
Paduan aluminium dicetak pada suhu 610 hingga 700°C dan memerlukan baja pengerjaan panas, pendinginan yang dirancang dengan cermat, dan sistem ejeksi yang kuat. Cetakan aluminium satu rongga untuk braket sederhana mungkin berharga US$18.000 hingga $35.000, sedangkan cetakan dua rongga untuk rumah otomotif dengan slide dan sisipan akan berharga US$50.000 hingga $90.000. Ukuran bagian merupakan faktor penentu skala. Rumah tertutup yang besar seperti kotak diecast paduan aluminium 800t yang disebutkan sebelumnya biasanya diproduksi dalam cetakan berukuran lebar lebih dari satu meter, dengan banyak sisipan, sistem pelat aus yang berat, dan jaringan pendingin yang terhubung ke unit kontrol suhu mati. Perkakas tersebut merupakan rakitan multi-ton, dan harganya mencerminkan volume baja, jam pengerjaan, dan persyaratan penanganan cetakan besar tersebut.
Suhu pengecoran magnesium mendekati suhu aluminium, sehingga baja cetakan dan persyaratan pendinginan mengikuti pola yang sama. Perbedaan utamanya adalah kebutuhan akan sistem vakum tinggi dan kontrol proses yang lebih ketat, terutama untuk suku cadang otomotif berdinding tipis. Harga cetakan sebanding dengan perkakas aluminium dengan ukuran dan kompleksitas yang sama. Cetakan magnesium juga cenderung memerlukan perhatian lebih pada perawatan permukaan dan penyegelan karena magnesium bersifat reaktif secara kimiawi dalam keadaan cairnya. Jika komponen tersebut merupakan komponen struktural yang ringan, seperti braket kemudi atau balok melintang mobil, biaya perkakas sering kali dibenarkan oleh penghematan bobot yang dimungkinkannya.
Sebagian besar pemasok cetakan profesional membuat penawaran berdasarkan perkiraan biaya dari bawah ke atas, bukan perkiraan. Prosedurnya mengikuti logika yang sama di seluruh industri, meskipun jumlah spesifiknya berbeda dari satu toko ke toko lainnya.
Pertama, pemasok meninjau model komponen dan mengidentifikasi garis perpisahan, slide, inti, draft, lokasi gerbang, dan persyaratan ejeksi. Dari analisis ini seorang insinyur memperkirakan jumlah jam desain cetakan dan menyiapkan konfigurasi cetakan awal. Kedua, ukuran rangka cetakan ditentukan dari luas proyeksi dan kedalaman bagian. Pemasok menghitung volume baja pada bagian dasar dan sisipan, mengalikannya dengan biaya per kilo dari grade yang dipilih, dan menambahkan perlakuan panas. Ketiga, perkiraan waktu pemesinan: roughing CNC, semi-finishing, finishing, EDM, wire cutting, dan polishing. Jam tersebut dikalikan dengan tarif toko. Karena tarif ini mencakup penyusutan mesin, tenaga kerja, dan overhead, pembuat cetakan yang telah berinvestasi dalam pemesinan lima sumbu yang canggih sering kali akan mengutip tarif per jam yang lebih tinggi tetapi jam kerja yang lebih sedikit.
Keempat, komponen standar, termasuk pin ejektor, pilar pemandu, pin balik, busing sariawan, nosel air, sakelar batas, dan pemandu geser, ditambahkan sesuai harga katalog ditambah markup. Kelima, diterapkan jam perakitan dan fitting. Terakhir, pemasok menambahkan biaya uji coba, inspeksi, dan manajemen proyek, lalu menerapkan overhead dan margin keuntungan.
Hasilnya adalah angka yang hanya sesuai dengan kelengkapan informasi bagiannya. Gambar sebagian, paduan yang tidak ditentukan, atau persyaratan penyelesaian permukaan yang tidak disebutkan akan menghasilkan penawaran harga sementara. Ketika pembeli memberikan data CAD lengkap, kualitas material, kuantitas tahunan, dan preferensi tonase alat berat, penawaran harga menjadi jauh lebih andal dan waktu persiapan menjadi lebih singkat.
Pembeli sering bertanya mengapa cetakan tertentu begitu mahal padahal bagiannya tampak sederhana. Jawabannya muncul ketika biaya perkakas tersebar pada jumlah komponen yang diproduksi. Cetakan aluminium senilai US$40.000 menjadi biaya per bagian sebesar US$0,80 pada produksi 50.000 komponen, dan US$0,08 pada 500.000 komponen. Cetakan adalah investasi yang biayanya diperoleh kembali melalui biaya per unit die casting bertekanan tinggi yang rendah.
| Jumlah volume produksi | Biaya cetakan per bagian | Konteks |
|---|---|---|
| 10.000 bagian | US$4,00 | Pembuatan prototipe bervolume rendah atau produk khusus |
| 50.000 bagian | US$0,80 | Biasanya dijalankan pada otomotif atau industri volume menengah |
| 100.000 bagian | US$0,40 | Komponen konsumen atau otomotif bervolume tinggi |
| 500.000 bagian | US$0,08 | Produksi massal, dimana die casting sepenuhnya ekonomis |
Tabel tersebut menggambarkan mengapa harga cetakan tidak boleh dipertimbangkan secara terpisah. Jika volume yang direncanakan hanya 5.000 buah, pemesinan CNC pada bagian billet mungkin akan lebih murah, dan perkakas pengecoran pasir mungkin akan lebih murah lagi. Jika volume yang direncanakan adalah 200.000, setiap dolar tambahan yang dibelanjakan untuk dua rongga, baja unggul, atau pendinginan yang lebih baik dapat mengurangi waktu siklus dan biaya unit dengan margin yang berarti.
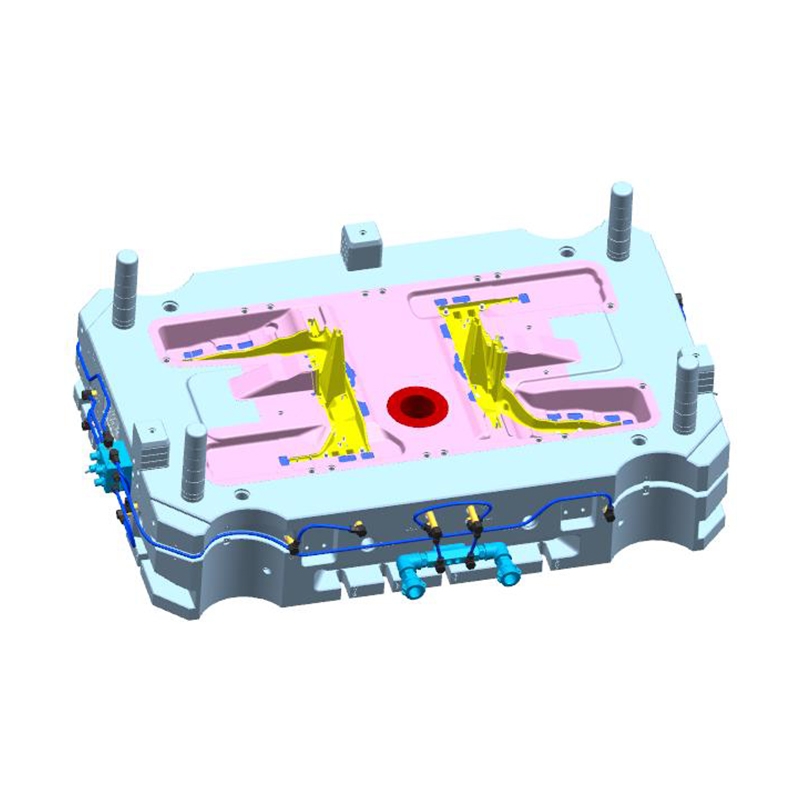
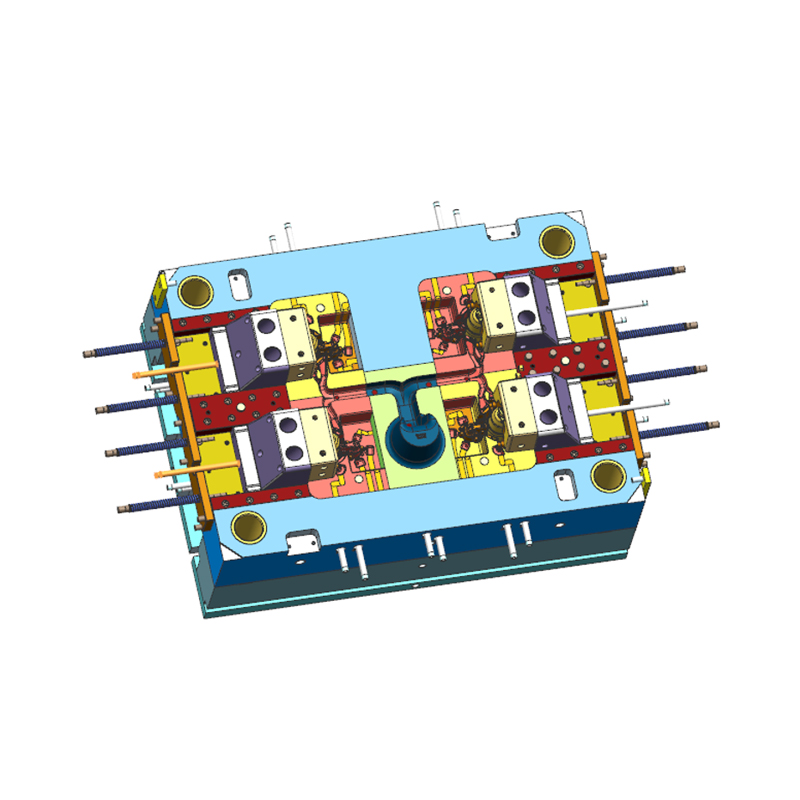
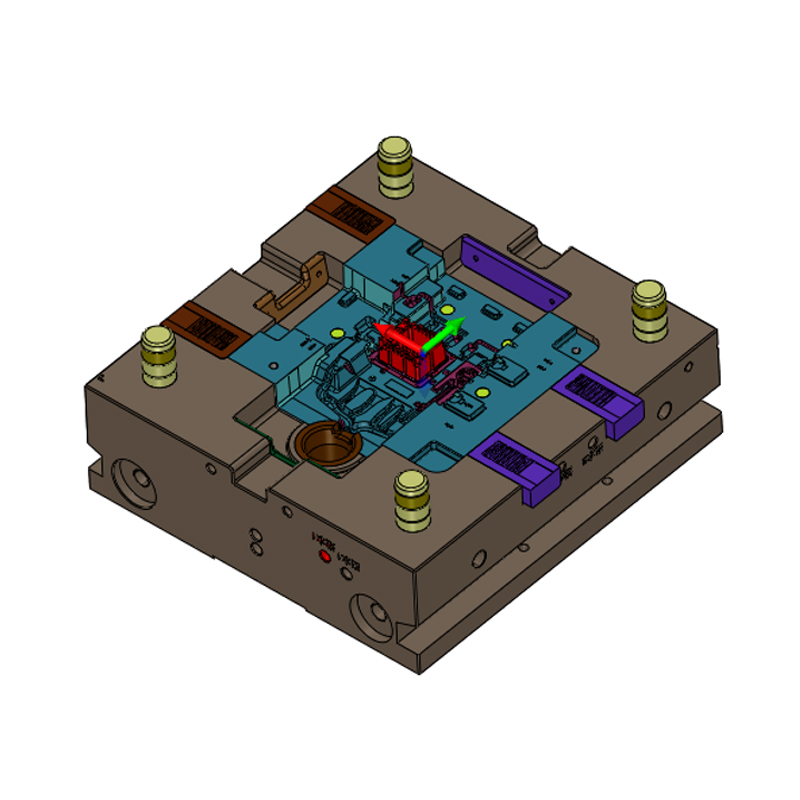
Khusus untuk drivetrain kendaraan listrik, tren skalanya tidak salah lagi. Perumahan dan bagian struktural seperti Rumah motor die-casting paduan aluminium 2200t diproduksi dalam jumlah tinggi pada sel mesin yang besar, dan biaya cetakan, meskipun anggaran proyek mencapai enam digit, dengan cepat berkurang dengan ratusan ribu unit yang diproduksi dari alat tersebut. Logika yang sama berlaku untuk rumah transmisi, pelat kompartemen baterai, dan jaket pendingin, dimana permintaan tahunan yang tinggi menjadikan alat yang kuat dan mahal menjadi pilihan yang paling ekonomis selama masa pakai program.
 Pabrik Perumahan Motor Die-Casting Paduan Aluminium 2200T Kustom, Produsen - N Ningbo NKT Tooling Co., Ltd. adalah Produsen Perumahan Motor Die-Casting Paduan Aluminium 2200T Cina dan Pabrik Kustom, rincian: 2200T ... Lihat Produk →
Jika dibandingkan dengan alternatif lain, biaya cetakan die casting tampak lebih adil.
Perkakas pengecoran pasir jauh lebih murah. Pola dan kotak inti untuk pengecoran pasir dapat diproduksi dengan biaya beberapa ribu dolar, dan prosesnya dapat ditoleransi dalam volume rendah. Namun setiap bagian cetakan pasir memerlukan lebih banyak material, lebih banyak pengerjaan akhir, dan lebih banyak inspeksi, serta tingkat produksi yang jauh lebih rendah. Ketika volume meningkat melewati beberapa ribu komponen per tahun, keuntungan biaya per komponen dari die casting biasanya melebihi investasi cetakan yang lebih tinggi.
Pemesinan CNC hampir seluruhnya menghindari perkakas dalam pendekatan mesin dari billet. Tidak adanya biaya cetakan membuat pemesinan menarik untuk komponen yang hanya dibuat sekali dan dalam jumlah yang sangat kecil. Namun biaya suku cadang berulang jauh lebih tinggi karena limbah material, jam kerja mesin, dan tenaga kerja manual. Pada jumlah sekitar 1.000 hingga 2.000 komponen, kurva biaya bersilangan, dan die casting menjadi lebih murah bahkan setelah cetakan disertakan. Untuk suku cadang dengan jumlah 2.000 hingga 10.000 unit per tahun, perbandingannya menjadi ketat, dan keputusan bergantung pada geometri, material, dan persyaratan penyelesaian.
Varian pengecoran lainnya, seperti pengecoran bertekanan rendah atau pengecoran pemerasan, memiliki aturan perkakasnya sendiri. Squeeze casting, sering digunakan untuk bagian struktural berintegritas tinggi, biasanya memerlukan perkakas yang lebih kuat dan lebih mahal daripada die casting bertekanan tinggi biasa. Keuntungannya adalah sifat mekanik yang lebih tinggi dan kekencangan tekanan yang lebih baik dalam aplikasi kritis. Setiap proses memiliki titik impas yang bergantung pada geometri komponen dan volume, jadi bandingkan total biaya, bukan biaya perkakas di muka saja.
Sebagian besar harga cetakan terkunci pada desain komponen sebelum pemasok mana pun melihatnya. Tinjauan desain-untuk-manufaktur adalah alat pengurangan biaya yang memberikan keuntungan berkali-kali lipat. Ini adalah area dengan leverage tertinggi.
Di luar desain komponen, penghematan paling besar diperoleh dengan mencocokkan alat dengan volume tahunan sebenarnya. Cetakan dua rongga harganya lebih mahal, tetapi jika Anda hanya menggunakan 20.000 bagian per tahun, rongga tambahan tersebut tidak akan berfungsi. Pilih tonase alat berat lebih awal; jika Anda sudah memiliki mesin berbobot 800 atau 1.650 ton, memberi tahu pemasok tentang model yang tepat akan memungkinkan mereka merancang dasar cetakan untuk pelat tersebut dan menghindari baja yang tidak diperlukan.
Terakhir, konsolidasikan informasi dalam RFQ. Tentukan paduannya, persyaratan pelapisannya, standar pengambilan sampelnya, mesin produksinya jika sudah diperbaiki, dan jadwal pengiriman yang diharapkan. RFQ yang lengkap mempersingkat waktu penawaran, menghindari asumsi, dan memungkinkan pemasok mengoptimalkan alat dibandingkan menambahkan premi risiko atas ketidakpastian.
Kutipan itu penting, tetapi itu bukan gambaran keseluruhan. Biaya pengiriman cetakan yang sebenarnya mencakup mode kegagalan dan beban pemeliharaan. Setiap kali Anda mengevaluasi pemasok cetakan die casting, tanyakan hal berikut.
Jawabannya mengungkapkan apakah pemasok mengutip cetakan atau solusi produksi. Pembuat cetakan yang serius akan mendiskusikan siklus pengambilan cetakan, efektivitas pendinginan, dan total biaya per bagian, bukan hanya harga alat. Ini juga membantu untuk menanyakan tentang sejarah pemasok dengan proyek serupa. Cetakan untuk komponen aluminium yang kritis terhadap keselamatan adalah hasil dari ribuan keputusan kecil, dan pengalaman dengan kelas suku cadang yang sama secara signifikan mengurangi risiko revisi yang terlambat dan mahal.
Sebagai referensi, memahami posisi pemasok Anda dalam industri juga penting. Sebuah perusahaan dengan sejarah tekniknya sendiri, bengkel mesin modern, dan rekam jejak yang terdokumentasi dalam cetakan die casting bertekanan tinggi berada dalam posisi yang lebih kuat untuk mengelola risiko tersebut. Latar belakang perusahaan kami dijelaskan secara rinci di halaman tentang, termasuk perkembangan dari studio desain cetakan hingga pembuatan cetakan skala penuh untuk aluminium, magnesium, dan paduan seng.
Biaya tipikal cetakan die casting berkisar dari beberapa ribu dolar untuk perkakas seng sederhana hingga beberapa ratus ribu dolar untuk struktur aluminium otomotif besar. Penyebarannya normal dan diharapkan. Posisi proyek Anda dalam kisaran tersebut dikendalikan oleh kompleksitas komponen, paduan yang dipilih, jumlah rongga, dan volume produksi. Setiap pemasok menghitung biaya cetakan dari blok fungsional yang sama: teknik, baja, permesinan, komponen, perakitan, dan pengambilan sampel. Penawaran termurah tidak sama dengan total biaya terendah, dan nilai sebenarnya cetakan tercermin dalam pengambilan gambar, toleransi, waktu siklus, dan interval perawatan.
Untuk mendapatkan penawaran harga yang akurat dan kompetitif, selesaikan desain suku cadang, tentukan persyaratan material dan permukaan, nyatakan volume tahunan, dan dekati pemasok dengan informasi lengkap. Waktu yang diinvestasikan dalam pekerjaan desain-untuk-manufaktur, dan dalam menyesuaikan kapasitas perkakas dengan kebutuhan produksi sebenarnya, akan mengurangi harga cetakan lebih dari taktik negosiasi apa pun. Ketika cetakan direkayasa dengan baik untuk paduan pengecoran dan volume komponen, cetakan tersebut menjadi aset produksi yang tahan lama dan bukan hanya sekedar item yang harus diminimalkan.
Jalan Wangshan, Distrik Jiangbei, Ningbo, Zhejiang, Cina
86-135-64796935
Hak Cipta © Ningbo NKT Tooling Co., Ltd. Semua Hak Dilindungi Undang-undang.

