
Informasi Kontak
-
 Jalan Wangshan, Distrik Jiangbei, Ningbo, Zhejiang, Cina
-
 86-135-64796935
Dapatkan Penawaran
Dimana Saya Dapat Menemukan Cetakan Pengecoran Aluminium? Panduan Sumber Praktis untuk Pembeli
2026-08-06
Ini dimulai dengan pertanyaan pengadaan yang sederhana. Seorang insinyur manufaktur di pemasok suku cadang otomotif menerima permintaan dari pelanggan: rumah aluminium baru, berukuran sekitar 300 kali 200 milimeter, dengan ketebalan dinding sekitar 2,8 milimeter, target volume tahunan sebesar 40.000 unit, dan tenggat waktu persetujuan sampel pertama sepuluh bulan dari sekarang. Insinyur tersebut belum pernah mencari perkakas sebelumnya, sehingga pertanyaannya diulangi kepada rekan-rekannya, ditemukan di forum online, dan diketik di mesin pencari: Di mana saya dapat menemukan cetakan pengecoran aluminium?
Jawaban yang jujur dan langsung adalah bahwa untuk suku cadang aluminium tingkat produksi, Anda dapat menemukan cetakan pengecoran aluminium di produsen cetakan die casting profesional, bukan di toko mesin umum, toko perlengkapan pengecoran pasir, atau pasar penghobi. Cetakan pengecoran aluminium produksi adalah peralatan teknik yang presisi. Ini mengontrol geometri bagian, konsistensi dimensi, permukaan akhir, waktu siklus, dan biaya jangka panjang per bagian. Cetakan adalah aset paling berpengaruh dalam keseluruhan operasi pengecoran, dan pencarian cetakan harus diperlakukan sebagai proyek pemilihan pemasok daripada pembelian online cepat.
Artikel ini menjelaskan di mana menemukan cetakan pengecoran aluminium dalam pengertian industri, apa arti berbagai jenis cetakan untuk proyek Anda, dan bagaimana mengevaluasi produsen yang membuatnya. Panduan ini juga membahas proses desain dan pembuatan, faktor biaya dan waktu tunggu, serta kesalahan umum yang dilakukan pembeli saat mereka mencari perkakas untuk pengecoran aluminium. Tujuannya adalah memberi Anda kerangka kerja praktis, sehingga permintaan penawaran pertama Anda menghasilkan jawaban yang bermakna, bukan tumpukan harga yang tidak jelas.
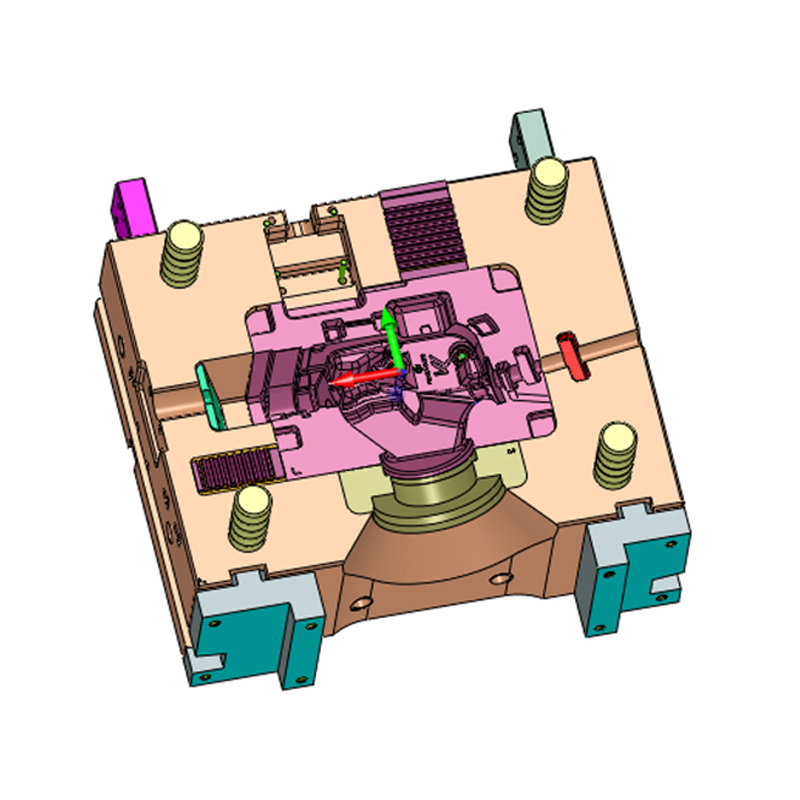
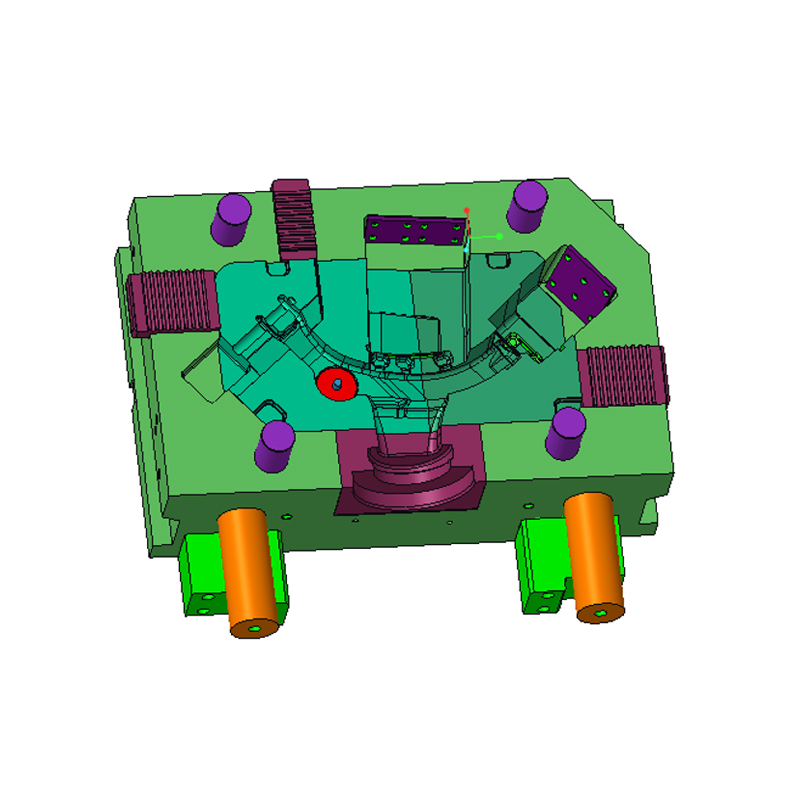
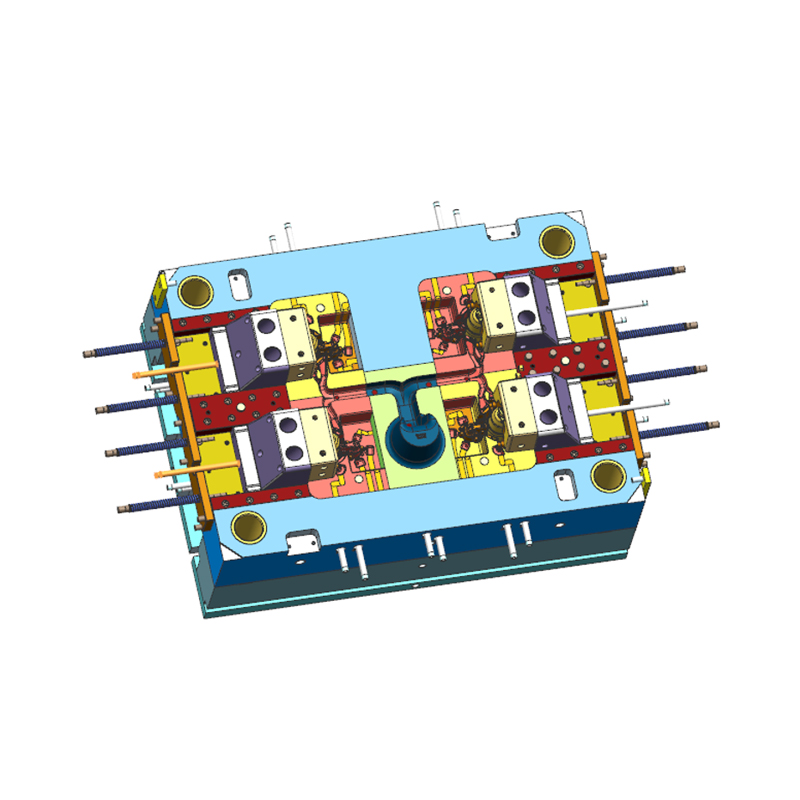
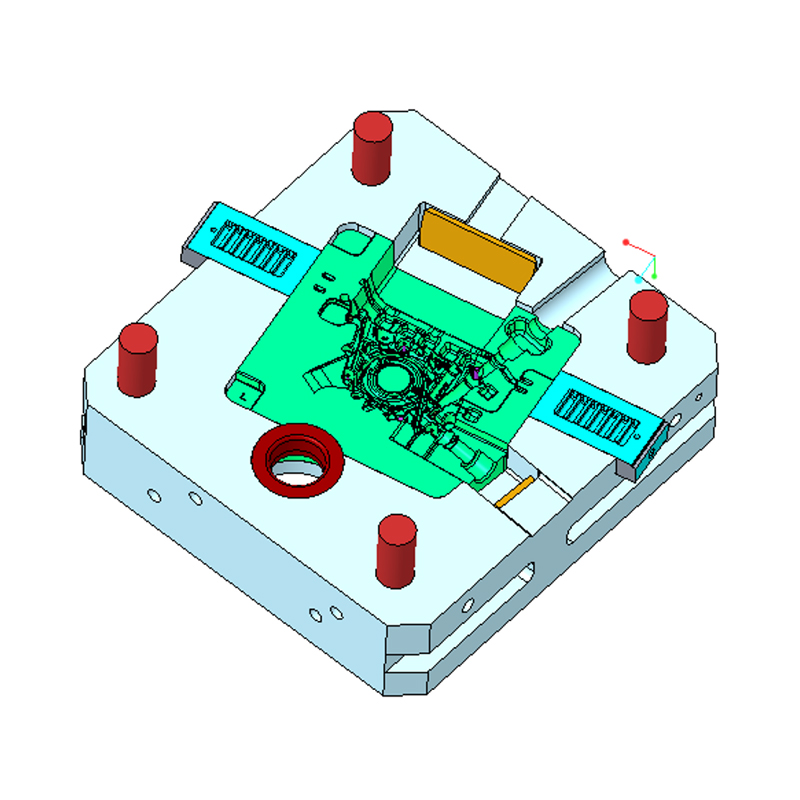
Untuk produksi industri, cetakan pengecoran aluminium dirancang dan diproduksi oleh perusahaan perkakas khusus, yang biasa disebut toko cetakan, pembuat cetakan, atau produsen perkakas. Perusahaan-perusahaan ini menangani seluruh proses: mereka menganalisis desain komponen, merekayasa cetakan, mengolah rongga baja, menerapkan perlakuan panas, merakit slide dan ejektor, dan kemudian menguji cetakan pada mesin die casting hingga menghasilkan komponen yang memenuhi spesifikasi. Cetakan bukanlah barang rak. Ini adalah produk rekayasa, dibuat berdasarkan pesanan berdasarkan geometri pengecoran dan proses produksi tertentu.
Konsentrasi geografis pembuatan cetakan mengikuti aktivitas die casting. Sebagian besar cetakan die casting aluminium dunia dibuat di kawasan Delta Sungai Yangtze dan Delta Sungai Mutiara di Tiongkok, di Italia, di Jerman, di Jepang, dan di Amerika Serikat. Jika Anda bertanya "di mana saya dapat menemukan cetakan pengecoran aluminium di dekat saya", jawabannya biasanya mengarah ke ruang perkakas regional yang melayani industri pengecoran lokal. Jika Anda terbuka terhadap sumber global, Delta Sungai Yangtze, yang berpusat di kota-kota seperti Ningbo dan Shanghai, adalah salah satu kelompok keahlian teknik cetakan terpadat di dunia. Banyak cetakan yang digunakan di pabrik pengecoran Eropa dan Amerika Utara diproduksi di sana dan kemudian dikirim untuk pemasangan.
Titik awal yang dapat diandalkan adalah dengan bertanya langsung kepada pengecoran die casting toko cetakan mana yang digunakan. Pabrik pengecoran bergantung pada cetakan yang sesuai dengan mesin mereka dan tahan hingga ratusan ribu siklus. Insinyur proses mereka mengetahui pemasok mana yang memberikan pemesinan lurus, baja yang jujur, dan umpan balik DFM yang praktis. Rute rujukan ini dapat menghemat waktu pemeriksaan selama berminggu-minggu.
Cara lain adalah dengan menghubungi produsen cetakan secara langsung, terutama jika produsen tersebut juga memiliki pengalaman die casting sendiri. Pabrik yang merancang dan membuat cetakan, dan dapat mengujinya pada mesinnya sendiri, akan memberi Anda umpan balik yang lebih cepat dan lebih sedikit masalah penyerahan. Contoh yang bagus adalah Ningbo NKT perkakas Co, Ltd. , produsen khusus cetakan die casting aluminium, magnesium, dan paduan seng. Perusahaan ini didirikan pada tahun 2009 sebagai studio desain cetakan, mulai berproduksi pada tahun 2010, dan sejak itu telah membangun tim yang terdiri dari lebih dari 80 karyawan, lima belas insinyur senior, dan kapasitas produksi tahunan lebih dari 300 set cetakan presisi tinggi.
Saluran yang tepat bergantung pada situasi Anda, namun versi singkat jawabannya konsisten: Anda menemukan cetakan pengecoran aluminium di produsen profesional yang membuat perkakas permanen untuk die casting, dan Anda memilih pabrikan tersebut berdasarkan kedalaman teknik, pengalaman yang relevan, dan kontrol kualitas, bukan hanya berdasarkan kedekatan atau harga.
Istilah "cetakan pengecoran aluminium" mencakup beberapa hal yang berbeda secara mendasar, dan kebingungan di antara keduanya adalah salah satu alasan mengapa begitu banyak permintaan pengadaan dimulai dengan langkah yang salah. Dalam bahasa sehari-hari, ungkapan tersebut dapat berarti cetakan yang digunakan untuk menuang bagian-bagian aluminium, atau cetakan yang terbuat dari bahan aluminium untuk menuang bahan lain. Artikel ini membahas tentang yang pertama: perkakas yang mencetak paduan aluminium cair menjadi komponen logam jadi. Cetakan tersebut hampir selalu terbuat dari baja perkakas, bukan dari aluminium. Cetakan produksi tipikal untuk die casting aluminium dibuat dari baja perkakas kerja panas H13 atau setara seperti SKD61, dikeraskan hingga sekitar 44 hingga 52 HRC, dan dilengkapi dengan jaringan saluran berpendingin air untuk mengontrol suhu cetakan selama siklus pengecoran.
Empat jenis cetakan umum untuk coran aluminium tercantum di bawah ini. Masing-masing menjawab persyaratan volume dan kualitas yang berbeda.
| Jenis cetakan | Proses yang khas | Kisaran volume tahunan | Toleransi yang khas | Biaya cetakan relatif |
|---|---|---|---|---|
| Pola pengecoran pasir | Cetakan pasir | 1 hingga 2.000 bagian | plus/minus 0,5 hingga 1,5 mm | Rendah |
| Cetakan permanen | Pengecoran mati gravitasi | 1.000 hingga 50.000 bagian | plus/minus 0,2 hingga 0,5 mm | Sedang |
| Rendah-pressure mold | Rendah-pressure die casting | 5.000 hingga 100.000 bagian | plus/minus 0,1 hingga 0,3 mm | Sedang-high |
| Cetakan die casting bertekanan tinggi | Pengecoran mati bertekanan tinggi | 20.000 hingga 1.000.000 bagian | plus/minus 0,05 hingga 0,15 mm | Tinggi |
Tabel ini bukanlah pohon keputusan yang kaku, namun memberi Anda titik awal. Jika volume tahunan Anda di bawah dua ribu bagian, pengecoran pasir sering kali merupakan cara yang ekonomis. Jika Anda berada dalam kisaran beberapa ribu hingga puluhan ribu, cetakan permanen gravitasi menawarkan keseimbangan antara biaya perkakas dan kemampuan pengulangan. Jika Anda merencanakan produksi berkelanjutan sebanyak lima puluh ribu komponen atau lebih per tahun, die casting bertekanan tinggi biasanya merupakan satu-satunya proses yang memberikan waktu siklus dan konsistensi yang Anda perlukan untuk biaya unit yang kompetitif.
Die casting bertekanan tinggi merupakan proses dominan untuk komponen aluminium di sektor otomotif dan industri. Dalam proses ini, cetakan dipasang di mesin die casting ruang dingin. Pertama, aluminium dilebur dalam tungku terpisah yang dipanaskan dengan gas atau listrik. Kemudian, suntikan aluminium cair yang tepat dimasukkan ke dalam selongsong suntikan injeksi, dan piston yang digerakkan secara hidrolik mendorong logam ke dalam rongga cetakan tertutup dengan kecepatan yang dapat melebihi dua meter per detik, diikuti dengan tekanan intensifikasi yang intens. Logam mengeras dalam sepersekian detik, cetakan terbuka, pengecoran dikeluarkan, dan siklus berulang.
Karena cetakan terkena logam cair pada suhu sekitar 660 derajat Celcius dan kemudian didinginkan dengan cepat oleh saluran air, permukaan rongga harus tahan terhadap kelelahan termal, pemeriksaan panas, dan penyolderan. Inilah sebabnya mengapa kualitas baja dan perlakuan panas sangat penting. Cetakan untuk pengecoran aluminium bertekanan tinggi juga merupakan mesin termodinamika: posisi, diameter, dan laju aliran saluran pendingin menentukan seberapa cepat pengecoran mengeras, ke mana porositas penyusutan pergi, dan berapa detik siklus tersebut berlangsung.
Untuk volume yang lebih rendah, cetakan permanen gravitasi adalah alternatif praktis. Cetakan adalah perkakas baja yang lebih sederhana, dipasang pada rangka pivot. Operator menuangkan aluminium dengan tangan, dan logam mengisi rongga di bawah gravitasi. Biaya perkakas jauh lebih rendah dibandingkan perkakas bertekanan tinggi, dan pengecoran gravitasi memiliki turbulensi yang lebih sedikit, sehingga dapat meningkatkan kekencangan tekanan. Kerugiannya adalah waktu siklus yang lebih lama, hasil yang lebih rendah, dan permukaan akhir yang lebih kasar.
Pengecoran pasir menempati ujung bervolume rendah. Cetakan berupa rongga pasir sekali pakai, dibuat dengan pola yang dilepas sebelum dituang. Pengecoran pasir sesuai untuk prototipe dan batch kecil, namun tidak memberikan konsistensi dimensi atau produktivitas cetakan permanen. Pembeli yang mengatakan mereka mencari cetakan pengecoran aluminium jarang yang mengartikan pola pasir; mereka biasanya membutuhkan alat yang dapat digunakan kembali yang dapat dijalankan pada mesin die casting.
Setelah Anda memperjelas jenis cetakan, pencarian pemasok dapat dilakukan melalui beberapa jalur praktis.
Ini adalah rute yang paling dapat diandalkan. Gunakan istilah pencarian seperti "produsen cetakan die casting aluminium", "pemasok perkakas pengecoran aluminium", atau "pembuat cetakan permanen" dan buatlah daftar pilihan. Carilah perusahaan yang secara jelas menunjukkan kemampuan manufaktur mereka: peralatan permesinan yang mereka operasikan, instrumen inspeksi yang mereka gunakan, industri yang mereka layani, dan sumber daya teknik yang mereka gunakan. Sebuah pabrik dengan informasi yang dipublikasikan mengenai perlakuan panas, kapasitas CNC, dan fasilitas uji cobanya kemungkinan besar merupakan produsen sebenarnya, bukan perantara perdagangan. Hubungi setiap kandidat dengan presentasi bagian yang ditentukan atau kuesioner teknis. Nilailah kualitas jawaban mereka, bukan hanya kecepatan kutipannya.
Jika Anda sudah memiliki pabrik pengecoran yang akan mengerjakan suku cadangnya, tanyakan kepada mereka pembuat cetakan mana yang mereka percayai. Pabrik pengecoran yang memberi Anda harga pengecoran berdasarkan cetakan yang ada sering kali memiliki pendapat yang kuat tentang keandalan dan pemeliharaan cetakan. Jika Anda tidak memiliki pabrik pengecoran, hubungi beberapa rumah pengecoran cetakan yang sudah mapan di wilayah Anda dan tanyakan kepada mereka siapa yang membuat perkakasnya. Kebanyakan pabrik pengecoran bersedia membagikan informasi ini ketika mereka merasakan peluang produksi di masa depan.
Alibaba, Buatan Tiongkok, Sumber Global, dan platform serupa berisi ribuan profil pemasok perkakas. Mereka berguna untuk pemindaian kemampuan dan tingkat harga tingkat tinggi, tetapi mereka disertai dengan tanda peringatan yang nyata. Profil yang dipoles bukanlah bukti pabrik yang mampu. Verifikasi status hukum perusahaan, riwayat ekspornya, dan lokasi fisiknya. Mintalah panduan video langsung tentang pabrik, dan mintalah referensi dari pelanggan yang mendapatkan cetakan serupa. Transfer uang hanya setelah Anda memastikan bahwa produsennya adalah yang diklaim.
Pameran dagang die casting seperti EUROGUSS di Nuremberg, acara NADCA di Amerika Serikat, dan Pameran Die Casting China di Shanghai merupakan tempat berkumpulnya produsen cetakan dan pabrik pengecoran logam. Berjalan di lantai pameran, mengadakan casting, dan berbicara langsung dengan para insinyur jauh lebih informatif daripada membaca situs web. Selain itu, kawasan Delta Sungai Yangtze di sekitar Ningbo dan Shanghai memiliki salah satu pusat keahlian pembuatan cetakan tertinggi di dunia. Jika Anda mengambil sumber dari Tiongkok, wilayah ini adalah target geografis alami.
Kontak profesional di bidang teknik pengecoran, ilmu material, dan desain produk sering kali mengetahui pemasok cetakan mana yang memiliki reputasi dalam hal kualitas dan pengiriman. Industri die casting bersifat kompak. Rekomendasi dari kolega terpercaya yang telah mengelola proyek perkakas di luar negeri bernilai lebih dari lusinan ulasan online anonim.
Pemasok cetakan adalah mitra multi-tahun untuk program produksi Anda. Oleh karena itu, pemilihannya harus didasarkan pada bukti teknik dan operasional, bukan pada halaman kutipan tunggal. Pembeli berpengalaman menggunakan kriteria berikut.
Sebuah cetakan dimulai dengan analisis teknik. Pemasok harus menawarkan studi DFM formal, dengan melihat bagian di mana porositas penyusutan kemungkinan besar akan terbentuk, apakah sudut aliran udara mencukupi, dan bagaimana sistem gating harus ditata. Simulasi aliran dan solidifikasi merupakan nilai tambah yang kuat, terutama untuk bagian dengan geometri kompleks. Jika pembuat cetakan hanya memasukkan nomor bagian Anda ke dalam sistem penawaran dan mengembalikan harga tanpa komentar teknis apa pun, Anda harus khawatir.
Tanyakan tentang daftar peralatan pabrik. Produsen cetakan pengecoran aluminium yang serius akan memiliki pusat permesinan CNC berkecepatan tinggi, mesin EDM termasuk pemberat dan kawat, penggiling jig untuk pengerjaan lubang yang presisi, dan mesin pengukur koordinat untuk pemeriksaan akhir. Perlakuan panas di rumah juga bermanfaat. Ketika perlakuan panas dialihdayakan, pemasok kehilangan kendali atas distorsi dan kekerasan, dan proyek kehilangan waktu karena transportasi dan menunggu.
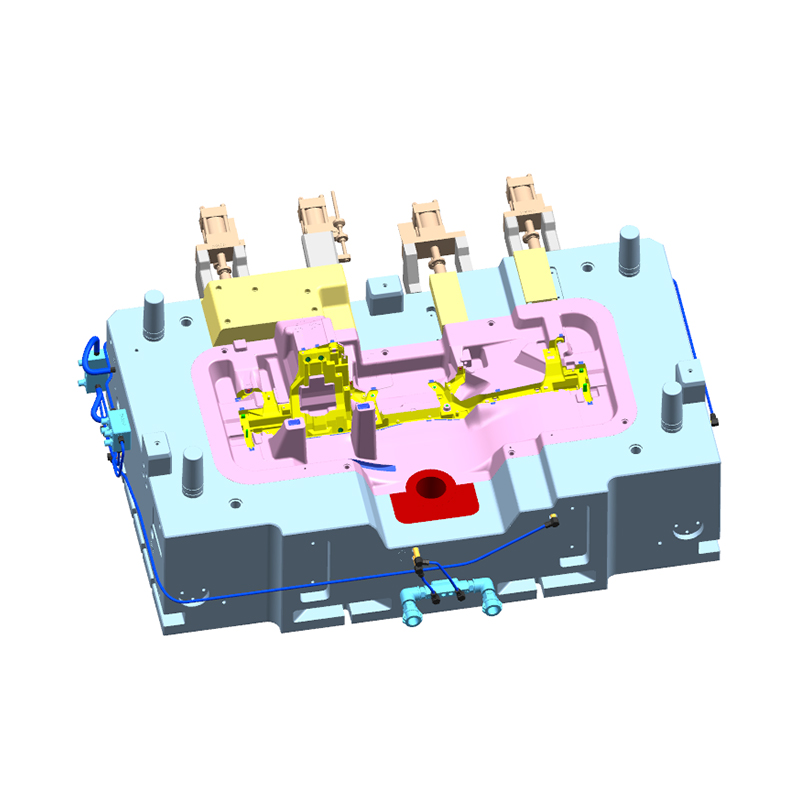
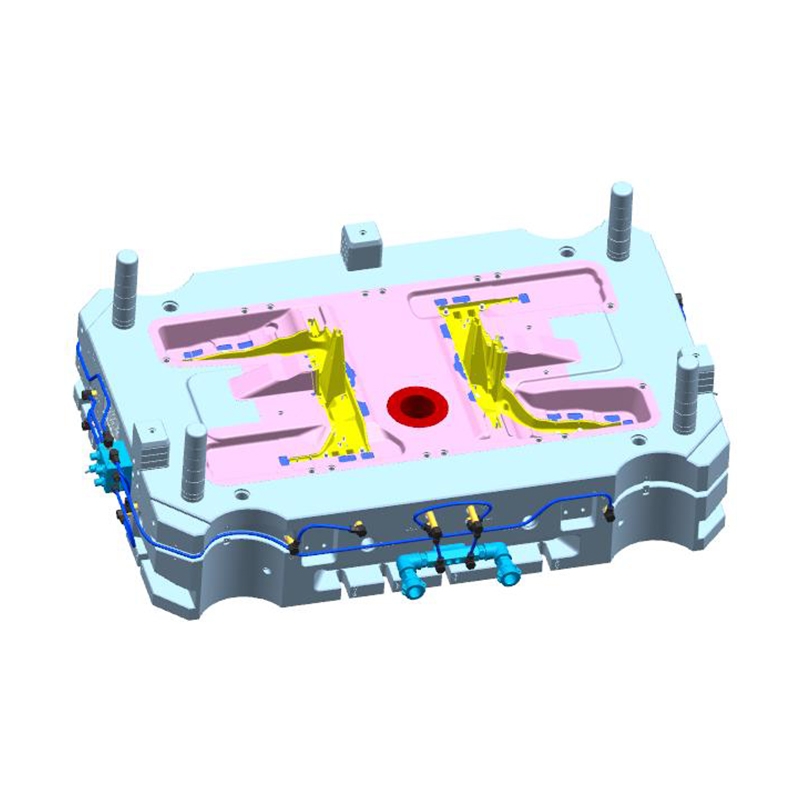
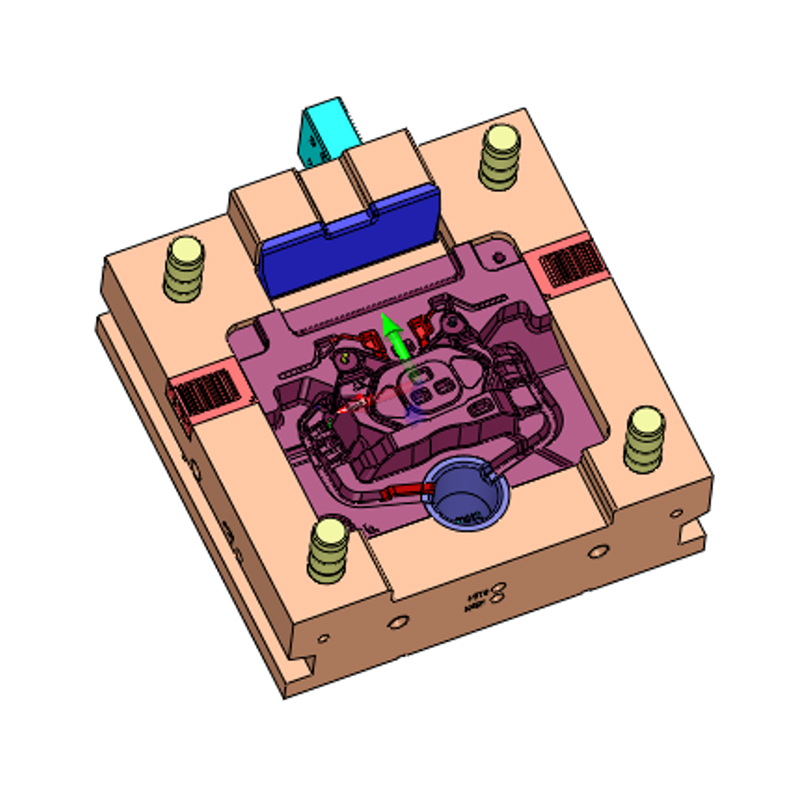
Paduan aluminium, magnesium, dan seng masing-masing menciptakan tantangan berbeda untuk cetakan. Aluminium menyebabkan penyolderan dan pemeriksaan panas; magnesium memerlukan tindakan pencegahan penanganan; seng dicetak dalam mesin ruang panas dengan arsitektur cetakan yang berbeda. Tanyakan berapa banyak proyek yang telah diselesaikan pemasok di setiap material. Pabrikan yang telah menunjukkan pengalaman dengan Cetakan kotak die-cast paduan aluminium 800 ton adalah contoh perusahaan yang menangani pengecoran struktur aluminium format besar, yang memerlukan mesin besar, pendinginan yang cermat, dan perosotan yang berat.
 Pabrik Kotak Die-Cast Paduan Aluminium 800T Kustom, Produsen - Alat NKT Ningbo Ningbo NKT perkakas Co, Ltd. is China 800T Aluminum Alloy Die-Cast Box Manufacturers and Custom Factory, details:The aluminum alloy die-c... Lihat Produk →
ISO 9001 adalah dasar, namun pertanyaan yang relevan adalah bagaimana pengendalian kualitas dilakukan sehari-hari. Siapa yang meninjau dimensi rongga pada tahap pemesinan? Instrumen pengukuran manakah yang digunakan untuk fitur-fitur penting? Bagaimana bagian percobaan dievaluasi berdasarkan gambar? Laporan apa yang menyertai cetakan pada penerimaan akhir? Dua dokumen terpenting adalah laporan uji coba cetakan dan laporan akhir CMM. Mintalah untuk melihat contoh sebelum Anda memesan.
Pembuat cetakan yang memiliki mesin die casting dapat menjalankan uji coba secara internal dan menyesuaikan alat dalam beberapa jam. Salah satu yang mengirimkan cetakan ke pengecoran eksternal menambah penundaan transportasi dan penjadwalan untuk setiap iterasi. Dukungan uji coba juga mencakup pengembangan kumpulan parameter proses awal, seperti kecepatan pengisian, profil tekanan, dan suhu cetakan, yang dapat Anda serahkan ke tim produksi Anda sendiri.
Proyek cetakan adalah rangkaian pencapaian yang ditentukan selama enam hingga enam belas minggu. Pemasok harus menugaskan seorang insinyur proyek, berbagi jadwal, dan menjawab pertanyaan teknis dalam bahasa yang jelas. Untuk sumber luar negeri, pertimbangkan perbedaan waktu. Pemasok yang membalas dalam satu hari kerja biasanya lebih dapat diandalkan daripada pemasok yang menghilang selama seminggu setelah menerima deposit Anda.
Memahami urutan konstruksi cetakan membuat Anda menjadi pembeli yang lebih baik. Ini membantu Anda mengenali mengapa biaya tertentu muncul dan mengapa tenggat waktu tertentu realistis. Sepuluh langkah berikut mewakili proyek tipikal untuk cetakan die casting aluminium bertekanan tinggi.
Urutannya dalam praktiknya bukanlah garis lurus. Ada tinjauan desain, penundaan jadwal baja, temuan EDM yang tidak terduga, dan penyesuaian uji coba. Manajemen proyek yang baik berarti mengendalikan variabel-variabel ini daripada menghilangkannya. Rata-rata, cetakan kecil dapat dibuat dalam empat hingga enam minggu, cetakan sedang dalam enam hingga sepuluh minggu, dan cetakan besar dalam sepuluh hingga enam belas minggu, dengan asumsi desain disetujui dan tidak ada permintaan perubahan.
Harga cetakan pengecoran aluminium dapat berkisar dari harga lima digit untuk alat gravitasi rongga tunggal kecil hingga beberapa ratus ribu dolar untuk cetakan die casting bertekanan tinggi yang besar dengan banyak penggeser dan pendinginan yang kompleks. Pembeli yang mengeluh harga cetakan sulit dibandingkan biasanya membandingkan alat dengan spesifikasi berbeda.
| Kategori cetakan | Ukuran bagian yang khas | Kompleksitas rongga | Perkiraan waktu tunggu |
|---|---|---|---|
| Cetakan kecil | Hingga 300mm | Rongga tunggal, beberapa inti | 4 hingga 6 minggu |
| Sedang mold | 300 hingga 800mm | Satu atau dua rongga, penggeser | 6 hingga 10 minggu |
| Cetakan besar | Di atas 800mm | Beberapa penggeser dan pengangkat | 10 hingga 16 minggu |
Faktor pengendalian yang paling ketat adalah kapasitas uji coba. Sebuah cetakan mungkin dikerjakan dalam enam minggu, tetapi jika mesin percobaan pengecoran dipesan selama empat minggu, proyek tersebut hanya selesai pada minggu kesepuluh. Konfirmasikan jadwal uji coba lebih awal, dan tentukan ekspektasi tenggat waktu Anda sendiri dalam permintaan penawaran.
Cetakan pengecoran aluminium digunakan di berbagai industri, mulai dari otomotif dan dirgantara hingga telekomunikasi, perkakas listrik, dan peralatan kebugaran. Dalam praktiknya, aplikasi otomotif mendominasi persyaratan teknik. Permintaan akan kendaraan yang lebih ringan, sistem penggerak listrik, dan pengecoran struktural telah mendorong pembuat cetakan ke arah peralatan yang lebih kompleks, lebih besar, dan lebih presisi.
Aplikasi pengecoran aluminium yang umum di sektor kendaraan konvensional meliputi:
Segmen kendaraan energi baru telah menimbulkan tuntutan tambahan, yang semuanya membentuk cara cetakan dirancang dan diproduksi:
Spesifikasi material menambahkan lapisan lain. ADC12 dan A380 adalah paduan die casting aluminium serbaguna yang paling umum. Nilai pengecoran struktural seperti AlSi10Mg digunakan ketika pemanjangan dan kemampuan las diperlukan, seperti pada node struktural body-in-white dan penutup baterai. Desain cetakan untuk paduan struktural lebih menuntut karena jalur logam cair mempengaruhi nilai perpanjangan akhir bagian tersebut.
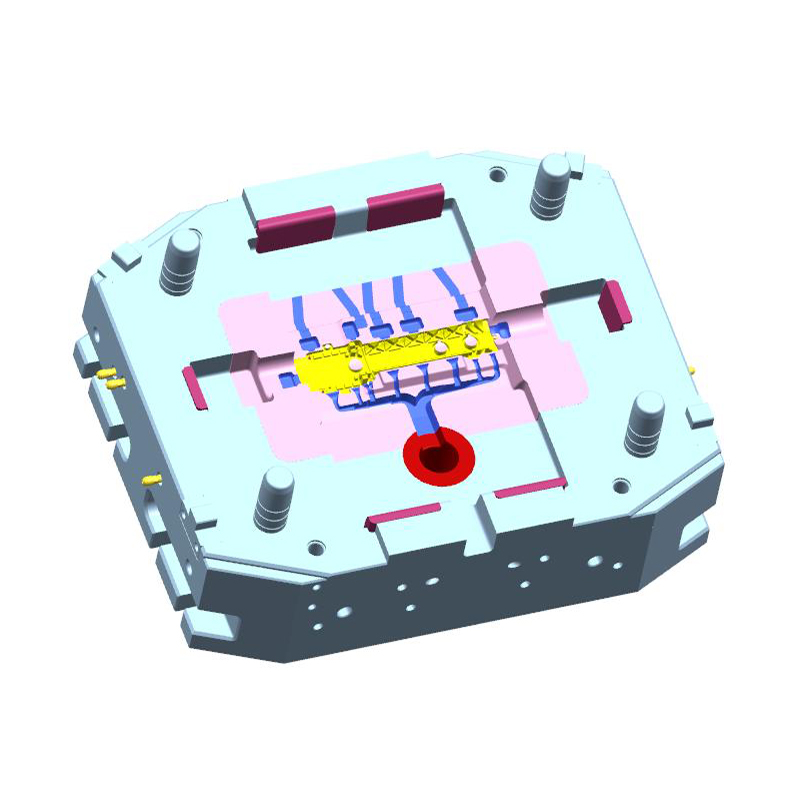
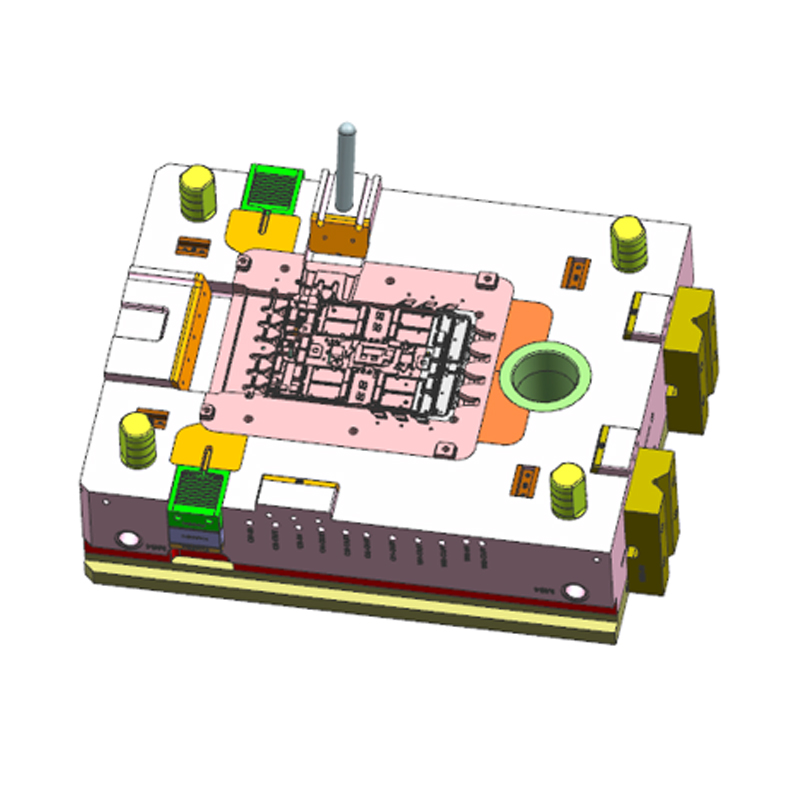
Inilah salah satu alasannya rentang aplikasi cetakan die casting terus berkembang. Setiap penerapan baru menimbulkan kendala baru pada gerbang, manajemen termal, dan ventilasi. Pelat kompartemen baterai, misalnya, berbentuk cetakan datar lebar dengan dinding tipis. Hal ini memerlukan profil injeksi kecepatan pengisian rendah untuk menghindari porositas gas dan pola pengisian yang seimbang untuk mencapai bagian yang rata. Seorang pembuat cetakan yang sudah berproduksi pelat kompartemen baterai die-cast paduan aluminium menggunakan desain satu cetakan dua lubang memiliki pengalaman langsung dengan tantangan itu.
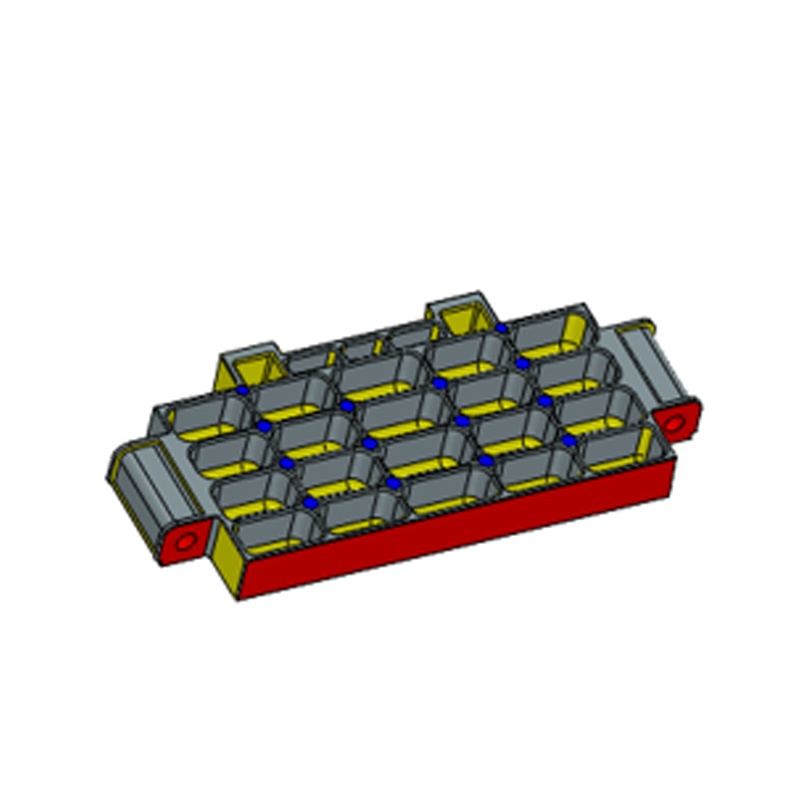 Pelat Kompartemen Baterai Die-Casting Paduan Aluminium Kustom Satu Cetakan Dua Lubang F Ningbo NKT perkakas Co, Ltd. is China Aluminum Alloy Die-Casting Battery Compartment Plate One Mold Two Holes Manufacturers and Custom Fa... Lihat Produk →
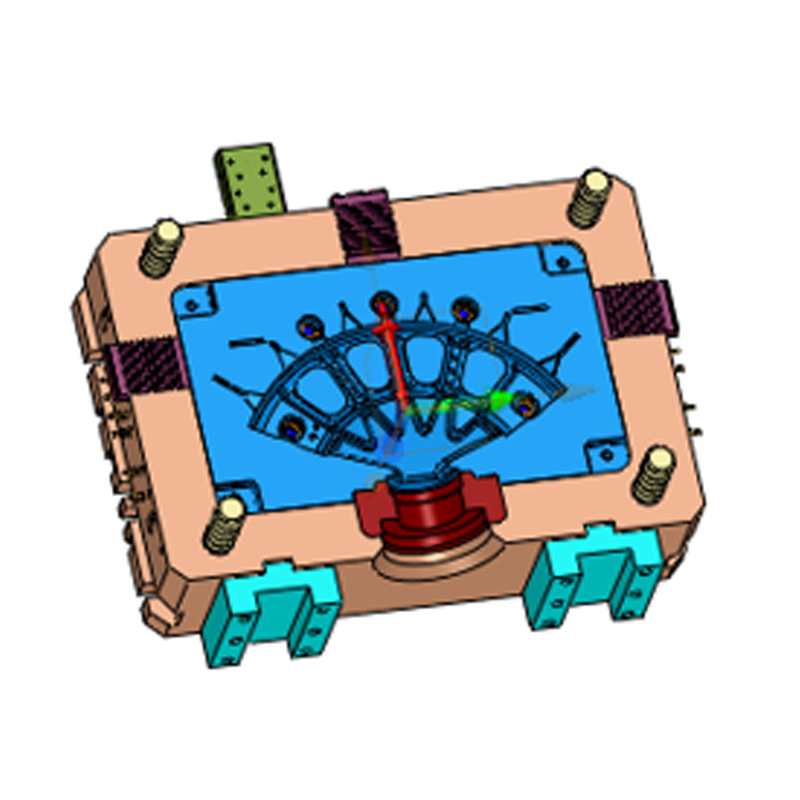
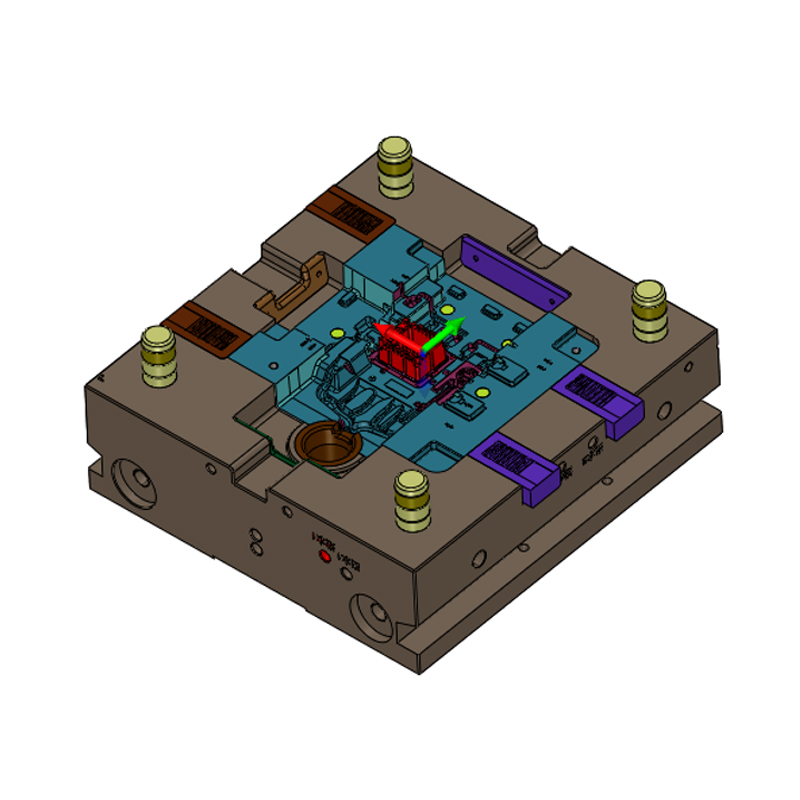
Rumah motor penggerak mewakili kategori tuntutan lainnya. Bentuknya besar, seringkali mendekati batas maksimum mesin die casting, dan harus kedap tekanan agar dapat menampung minyak atau air yang mengalir melalui saluran internal. Jaket air pendingin, yang mengelilingi permukaan silinder luar stator, sering kali dicetak menggunakan inti yang dapat dilipat atau serangkaian slide yang rumit. Pembuat cetakan harus mengontrol pendinginan inti dengan hati-hati. Mesin dengan kekuatan penjepitan tinggi seperti 2.200 ton diperlukan untuk pengemasan alat tersebut. Itu Cetakan rumah motor die-cast paduan aluminium 2200 ton adalah contoh perkakas yang dirancang untuk skala tersebut, dengan mekanisme geser dan kontrol dimensi untuk memenuhi persyaratan antarmuka mesin listrik.
 Pabrik Perumahan Motor Die-Casting Paduan Aluminium 2200T Kustom, Produsen - N Ningbo NKT perkakas Co, Ltd. is China 2200T Aluminum Alloy Die-Casting Motor Housing Manufacturers and Custom Factory, details:The 2200T ... Lihat Produk →
Pelajaran bagi pembeli sangatlah jelas. Ketika seseorang bertanya "di mana saya bisa menemukan cetakan pengecoran aluminium", mereka biasanya bertanya tentang alat yang akan memasuki lini produksi mereka dan bertahan di sana selama bertahun-tahun. Sumber yang benar adalah produsen dengan referensi khusus aplikasi, dan waktu yang tepat untuk berbicara adalah ketika Anda dapat menjelaskan fungsi komponen Anda, bukan hanya bentuk komponen Anda.
Selama bertahun-tahun membantu pelanggan mengevaluasi pemasok cetakan, saya telah melihat bahwa sebagian besar masalah perkakas tidak disebabkan oleh kegagalan pemesinan. Hal ini disebabkan oleh keputusan yang dibuat jauh sebelum lapisan baja pertama dipotong. Inilah kesalahan yang sering terjadi.
Cetakan adalah aset produksi multi-tahun. Cetakan dengan harga rendah yang menghasilkan skrap tinggi, siklus lambat, dan kegagalan cetakan prematur akan memakan biaya lebih besar daripada penghematannya. Selalu bandingkan penawaran dengan spesifikasi terperinci: kualitas baja cetakan, jumlah rongga, umur cetakan yang diharapkan, termasuk layanan uji coba, dan jadwal pengiriman.
Ketika pembuat cetakan merekomendasikan perubahan ketebalan dinding atau memindahkan garis perpisahan, beberapa pembeli berasumsi bahwa pemasok hanya mencoba menghemat biaya. Faktanya, umpan balik DFM adalah cara pembuat alat untuk melindungi casting Anda dari cacat yang akan muncul kemudian. Mintalah justifikasi teknisnya dan pertimbangkan bersama tim Anda sendiri.
Model 3D saja tidak menentukan persyaratan cetakan yang lengkap. Blok toleransi, referensi GD dan T, nilai kekasaran permukaan, batas nyala, dan kelas porositas yang diijinkan harus didokumentasikan dalam perjanjian teknis. Pemasok dapat memenuhi harapan Anda hanya jika harapan tersebut tertulis.
Pendinginan adalah bagian cetakan die casting yang paling diremehkan. Sirkuit pendingin yang baik memperpendek waktu siklus dan mengontrol penyusutan lokal; yang buruk menciptakan hotspot dan distorsi bagian. Tanyakan kepada pemasok bagaimana mereka merencanakan pendinginan untuk pengecoran spesifik Anda.
Hampir setiap cetakan baru memerlukan setidaknya dua putaran percobaan. Uji coba pertama memverifikasi gerbang, uji coba kedua menyempurnakan prosesnya. Pembeli yang hanya menjadwalkan satu uji coba akan terkejut ketika proyek melebihi tenggat waktu. Sertakan waktu tunggu uji coba dalam rencana proyek Anda sejak awal.
Perusahaan dagang terkadang menampilkan dirinya sebagai produsen. Jika cetakan Anda bermasalah selama persetujuan, Anda ingin berbicara langsung dengan orang yang mengerjakan rongga dan menjalankan uji coba. Verifikasi alamat pabrik, pendaftaran, dan aset fisik sebelum Anda berkomitmen.
Jadi, di mana Anda bisa menemukan cetakan pengecoran aluminium? Jawabannya, dalam istilah praktisnya, adalah sebagai berikut: mengidentifikasi produsen spesialis perkakas die casting dengan rekayasa internal, pabrik yang beroperasi, proses kualitas, dan pengalaman yang relevan dalam pengecoran komponen aluminium. Kirimkan kepada mereka data suku cadang dan persyaratan produksi Anda, bukan hanya permintaan harga. Dengarkan analisis DFM mereka. Kunjungi operasi mereka atau minta panduan virtual menyeluruh. Kemudian bandingkan seluruh proposal teknis, bukan hanya harga totalnya.
Pembuat cetakan profesional akan bertanya tentang fungsi suku cadang, paduannya, volume produksi, kapasitas mesin yang tersedia, dan persyaratan kualitas sebelum menentukan harga. Ketika Anda menerima pertanyaan-pertanyaan itu, Anda tahu bahwa Anda sedang berbicara dengan seorang insinyur, bukan broker. Pemasok seperti itulah yang akan mengirimkan cetakan yang mampu menghasilkan ribuan dan puluhan ribu coran aluminium yang konsisten.
Pencariannya memerlukan waktu. Hal ini memerlukan beberapa percakapan dan kesabaran selama peninjauan teknik. Namun cetakan yang Anda pilih saat ini akan membentuk efisiensi produksi, kualitas suku cadang, dan margin program Anda untuk beberapa tahun ke depan. Menghabiskan upaya untuk menemukan produsen cetakan pengecoran aluminium yang tepat adalah salah satu investasi dengan keuntungan tertinggi yang dapat Anda lakukan dalam program pengecoran.
Jalan Wangshan, Distrik Jiangbei, Ningbo, Zhejiang, Cina
86-135-64796935
Hak Cipta © Ningbo NKT Tooling Co., Ltd. Semua Hak Dilindungi Undang-undang.

